咨询热线
咨询热线
贴片机的传送轨道负责把 PCB 送到贴装位置,夹边和顶针保证板子固定和支撑。轨道宽度、夹边压力、顶针高度调整不当,会出现卡板、停位不准、板子弯曲和贴装偏位,这些细节直接影响良率,也常被操作员忽略。传送环节的问题,往往被当成小毛病。
轨道宽度按板宽调整,留出适当间隙,太紧会卡板,太松会晃动。调整后用标准板试传送,观察进出是否顺畅、停位是否准确。多品种生产时,轨道宽度要随产品切换,好记录常用产品的设置值,换线时直接调用。换产品时先确认轨道设置再上板。
夹边和压板负责固定板子。压力要适中,过大会压伤板边或导致板子变形,过小则固定不牢。夹边磨损或变形要及时更换,压板高度和行程按板厚调整,薄板和厚板不能用同一套设置。夹边压力可以用标准板试夹,观察变形。
顶针从下方支撑板子,防止贴装时弯曲。顶针数量和位置按板面元件布局调整,避开已贴元件和焊点;高度要一致,过高会顶起板子,过低起不到支撑作用。双面板生产时,顶针要避开面元件,避免压伤。
停位精度靠传感器和挡块保证。传感器脏污或位置偏移会导致停位不准,挡块松动会让板子位置变化。定期清洁传感器、检查挡块固定,用标准板验证停位重复性,发现问题及时调整。传感器镜面要定期擦拭,粉尘会影响检测。
常见问题包括卡板、停位偏差、板子弯曲和贴装偏位。卡板多与轨道宽度和传送速度有关;停位偏差要查传感器和挡块;板子弯曲要查顶针和夹边。按现象定位,比整机调整有效,也更快找到根因。卡板反复出现时,先检查轨道平行度。
轨道、夹边和顶针要定期清洁和检查。传送皮带张力、导轨平行度、顶针磨损都要关注;多品种生产时,把不同产品的轨道和顶针设置记录下来,换线时按记录调整,减少试错和停机时间。记录按产品归档,换线时直接照着调。
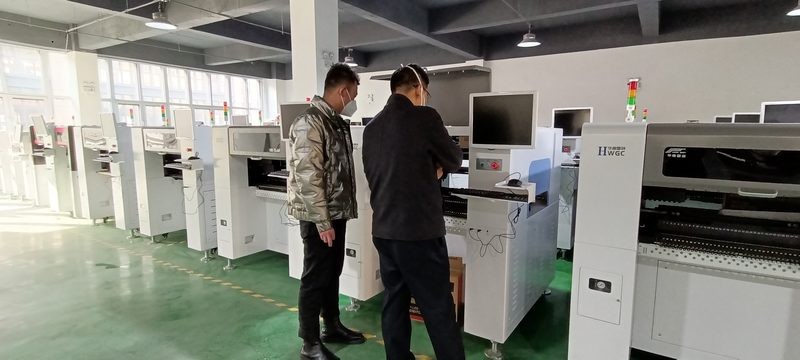
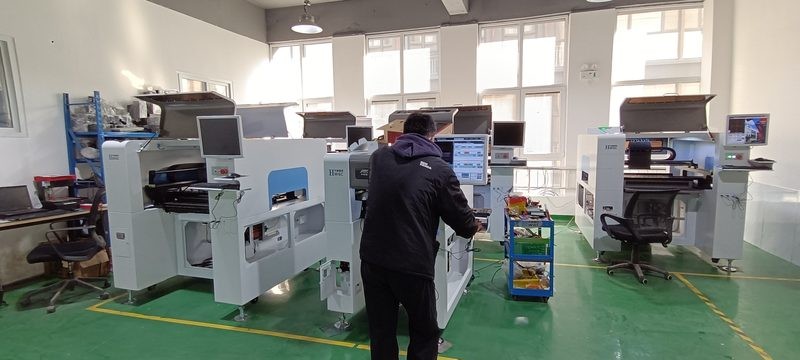
华维国创贴片机支持多种基板尺寸和传送方式,轨道宽度、夹边和顶针可按产品调整;设备结构便于日常检查和清洁。交付培训会讲解传送和支撑的调整方法,帮助工厂快速切换不同板卡。设备结构顺了,调整和清洁都不费时间。
传送轨道、夹边和顶针看似辅助部件,却直接影响贴装稳定。宽度、压力、高度、停位四方面调整到位,定期清洁检查,卡板和偏位问题会明显减少。把这些纳入点检,换线也更顺。这些细节管好,传送故障会少很多。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服