咨询热线
咨询热线
锡珠和桥连是 SMT 焊接中常见的两类缺陷。锡珠表现为焊点周围散落的小锡球,桥连则是相邻焊点被锡连接在一起。两者成因不同,但都和锡膏、印刷、贴装和回流焊参数有关,排查要按工艺顺序来。
锡珠常见原因包括:锡膏回温不足或受潮,印刷时飞溅;钢网开孔和脱模不良,锡膏塌陷;预热升温过快,溶剂急剧挥发;贴装压力过大,锡膏被挤出;锡膏量过多。排查时先看锡珠分布,再对应工艺环节。锡珠分布的位置能提示问题出在哪个环节。
桥连多与锡膏量过多、钢网开孔过大、印刷偏移和贴装偏移有关;细间距器件对锡膏量和偏移更敏感。回流焊升温过快、锡膏黏度低,也会增加桥连风险。桥连常出现在密脚 IC 和连接器位置。细间距器件要重点检查,问题往往集中在那里。
印刷是控制锡珠和桥连的道关口。钢网开孔按焊盘和器件设计,厚度和面积比要合适;刮刀压力和速度匹配,脱模干净;锡膏回温、搅拌和黏度要符合要求。印刷后检查锡膏成型,问题早发现。钢网清洗和锡膏管理也要到位,否则参数再好也没用。
贴装环节要注意压力和位置。压力过大会把锡膏挤出焊盘,压力不足则元件贴不实;贴装偏移会让锡膏分布不均。不同元件设置不同参数,首件和抽检时重点检查密脚器件,发现问题及时调参。贴装参数要和印刷参数一起调,单改一项容易反复。
回流焊曲线影响锡珠和桥连。预热升温过快会让溶剂急剧挥发,形成锡珠;恒温不足会导致助焊剂活化不充分;回流区温度和时间的控制也很关键。曲线要按锡膏和产品实测,不能照搬其他产品。炉温测试要定期做,设备状态变化会影响曲线。
排查要系统。先确认缺陷类型和分布,再按印刷、贴装、回流的顺序检查参数和来料;对比良品和不良品的工艺记录,找出差异。每次改善只改一个变量,验证有效后再固化,避免越调越乱。改善措施要写进工艺文件,避免下次又回到老参数。
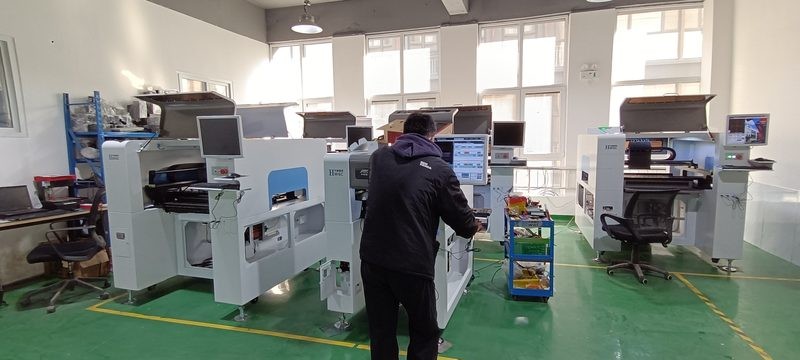
华维国创在整线配套时会把印刷、贴装和回流焊的参数一起考虑,丝印机的印刷质量、贴片机的贴装压力和回流焊的温度曲线相互匹配;交付调试时结合客户产品优化参数,帮助工厂减少锡珠和桥连这类常见缺陷。
锡珠和桥连不是单一原因造成的,要从印刷、贴装、回流焊和来料几个环节一起查。控制锡膏量、优化钢网和曲线、管好参数,缺陷率会逐步下降。把每次改善记录下来,工艺能力会越来越强。缺陷分析做多了,工艺判断会越来越准。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服