咨询热线
咨询热线
立碑(墓碑)是 SMT 中常见的缺陷:片式元件一端翘起,像墓碑一样立着。它通常发生在小尺寸元件上,原因是两端受热或受力不均。立碑不仅造成不良,还可能影响周边焊点,排查要从设计和工艺两方面入手。
两端受热不均是立碑的主要原因。焊盘大小、铜箔面积、元件两端与焊盘的接触面积不同,会导致两端锡膏熔化时间不一致,表面张力把元件拉起。设计上要尽量让两端焊盘和铜箔对称,减少温差。焊盘与铜箔的连接方式也会影响两端温差。
锡膏量和印刷偏移也会导致立碑。一端锡膏多、一端少,熔化时张力不平衡;印刷偏移让元件两端锡量不均。控制锡膏量、保证印刷对位准确,是减少立碑的基础,钢网开孔设计也要对称。新钢网上线时先确认开孔对称性,再批量印刷。
贴装位置偏移会让元件两端受力不均,回流时更容易立碑。贴装精度不足、吸嘴型号不匹配、取料姿态不正,都会造成偏移。设备参数和吸嘴状态要定期检查,偏位问题要从贴装环节先排除。吸嘴磨损也会造成取料偏移,别忽略这个细节。
回流焊升温速率和恒温时间影响立碑。升温过快,两端温差大;恒温不足,助焊剂活化不充分,润湿不一致。曲线要按产品和锡膏调整,让整板温度均匀,减少局部温差,必要时调整温区设置。炉温测试仪要定期校准,数据才可信。
设计阶段就要考虑防立碑。焊盘对称、铜箔均衡、钢网开孔按比例设计,能减少受热和锡量差异;对容易立碑的元件,可以调整开孔或采用局部减锡。DFM 评审时把立碑风险纳入检查项,比事后返修划算。评审发现的问题改在设计阶段,成本低。
排查立碑要按顺序。先看缺陷集中在哪些元件和位置,再检查焊盘设计、锡膏量、贴装偏移和回流焊曲线。对比良品与不良品的工艺记录,找出差异;每次只改一个变量,验证后再固化,避免反复试错。缺陷位置和元件类型记录下来,规律会慢慢显现。
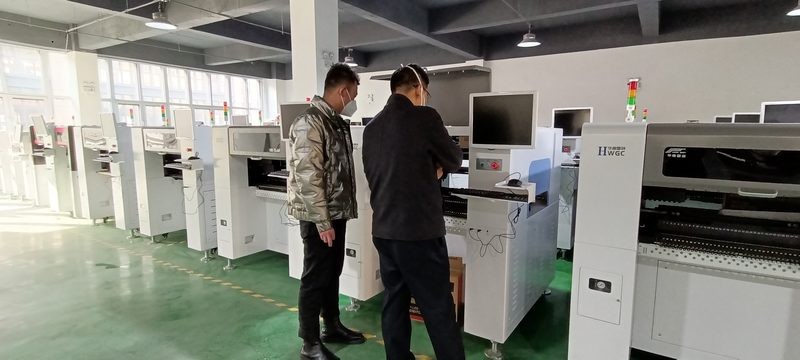
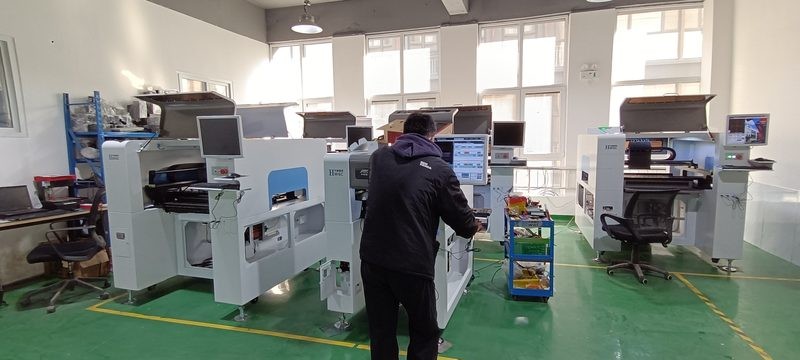
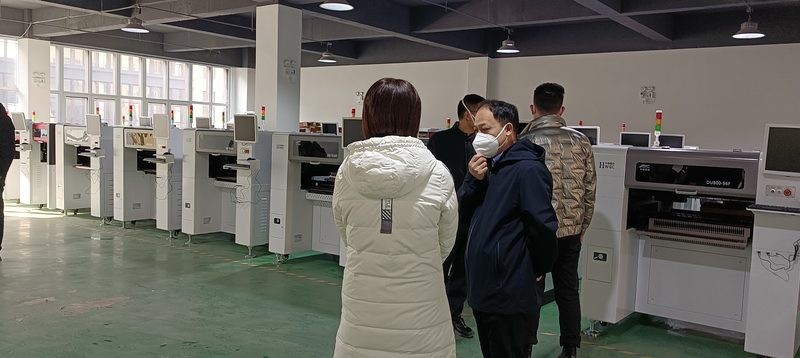
华维国创贴片机配备视觉对中系统,支持元件位置和角度补偿,减少贴装偏移;设备对 0402 等小尺寸元件提供针对性参数,贴装压力和下压深度可调;整线配套的回流焊也能按产品调整曲线,共同降低立碑风险。
立碑是设计、印刷、贴装和回流焊共同作用的结果。焊盘对称、锡量均匀、贴装准确、曲线合理,四方面都做到位,立碑会明显减少。遇到立碑不要只调一个参数,系统排查才能找到根因。立碑改善没有捷径,靠的是数据积累和耐心。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服