咨询热线
咨询热线
整线生产时,贴片机的传送速度要和前后工序匹配。传送太快,板子在下游堆积;太慢,上游等待。传送速度和节拍协调,整线才顺,设备投资也才发挥出来。传送速度和节拍不匹配,整线就会出现堆积和等待,效率上不去,设备投资也发挥不出来。
节拍是相邻两块板进入工位的时间间隔。各工序节拍接近,整线效率高;某工序节拍长,就成为瓶颈,其他工序再快也没用。节拍是相邻两块板进入工位的时间间隔,工序节拍接近,整线效率高,瓶颈工序决定产出。
传送速度影响板子在设备间的移动时间,但主要节拍由工艺时间决定。传送速度过快会增加冲击和定位不稳,过慢会影响连续性。速度要配合工艺,不是越快越好。传送速度影响移动时间,但主要节拍由工艺时间决定,速度要配合工艺,不能一味求快。
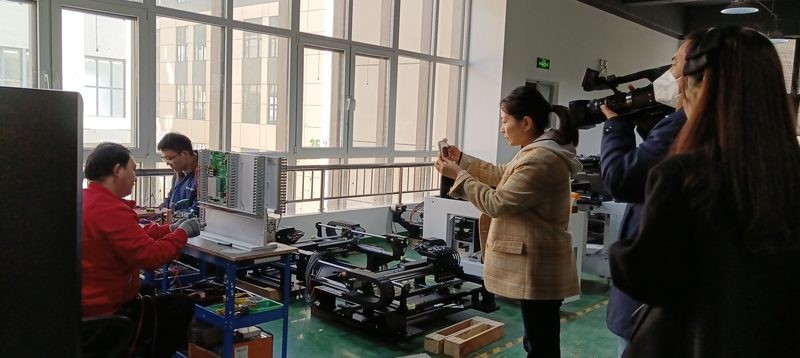
接驳台和缓冲机吸收节拍波动,避免前后工序互相等待。缓冲容量按节拍差异配置,太小起不到作用,太大占空间,还会增加在制品。接驳台和缓冲机吸收节拍波动,缓冲容量按节拍差异配置,太小太大都不好。
按瓶颈工序的节拍设定整线速度,其他工序配合;用实际产品测量各工序时间,找出差异,调整参数或设备配置。测算要用真实产品,不能只看理论。按瓶颈工序设定整线速度,用实际产品测量各工序时间,找出差异再调整,数据比经验可靠。
不同产品节拍不同,整线速度要能调整。换产品时重新核算节拍,避免某个工序卡住。多品种工厂尤其要注意这一点。不同产品节拍不同,整线速度要能调整,换产品时重新核算,避免卡住。调整后要复测节拍。
板子堆积、等待、卡板、节拍忽快忽慢,是传送不匹配的常见表现。排查传送速度、缓冲设置和工序时间,找到瓶颈再调整。板子堆积、等待、卡板、节拍忽快忽慢,都是传送不匹配的表现,要逐项排查找到瓶颈。
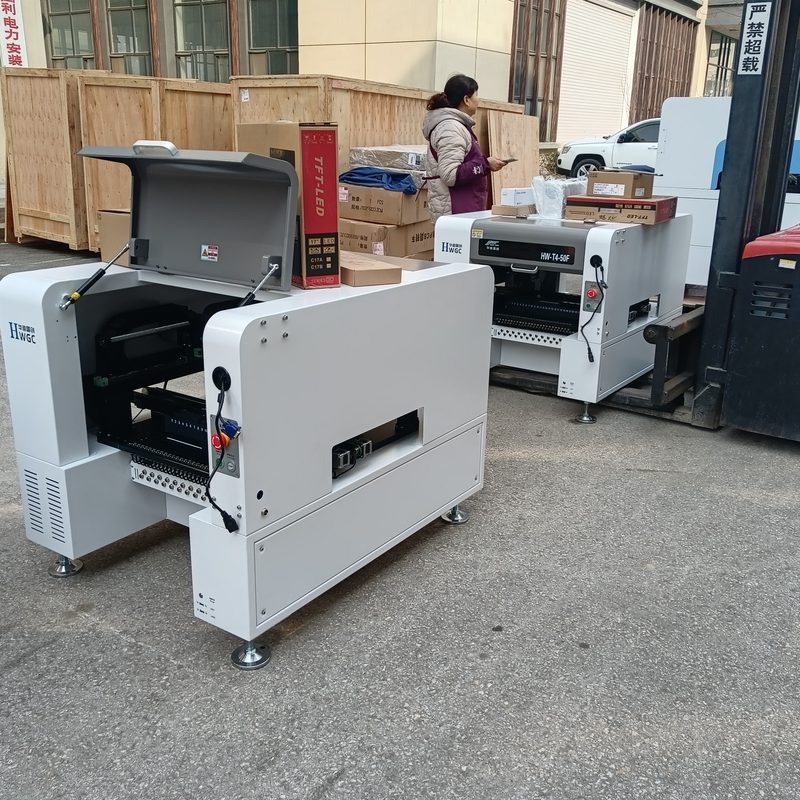
华维国创在整线配套时按工序节拍核算配置,接驳台和缓冲机按需配置;贴片机传送参数可调,帮助工厂匹配前后工序,减少堆积和等待。整线配套时按工序节拍核算,接驳台和缓冲机按需配置,减少堆积和等待,节拍协调是关键。
传送速度要和节拍匹配,不是越快越好。看瓶颈、配缓冲、按产品调整,整线才能顺畅,产能也能稳定释放。看瓶颈、配缓冲、按产品调整,整线才能顺畅,产能稳定释放,多品种工厂尤其要注意。整线效率才能大化。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服