咨询热线
咨询热线
PCB 翘曲是贴装常见问题:板子不平,贴装高度变化,元件偏移、虚焊和立碑风险增加。翘曲可能来自来料、存储、受热和支撑,处理要分原因,不能只靠调设备参数。翘曲控制要贯穿来料、存储、贴装和焊接全过程,单靠一道工序解决不了问题,要系统管理。
来料翘曲要检查,按标准测量板面平整度,超标的板材要反馈供应商。不同板材和厚度翘曲程度不同,来料批次要记录,便于追溯。来料把关是控制翘曲的道关口。来料测量可以用塞尺或平台,按标准判定平整度,超标批次要退货或降级使用,并记录反馈供应商。
板材存储要防潮、平放,避免受压变形;受潮板材要按要求烘烤,烘烤温度和时间按板材规格,不能随意加温。烘烤后自然冷却再使用,急冷急热会造成新的变形。烘烤后的板材要平放冷却,避免叠压,冷却后再上线贴装,急冷急热会造成新的变形。
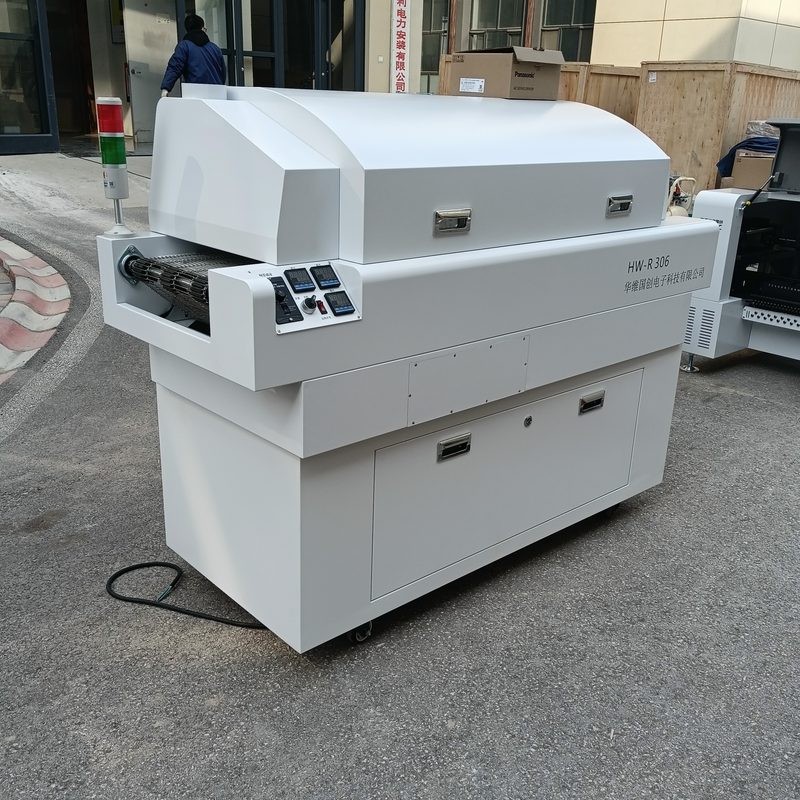
回流焊受热会让板子变形,温度曲线和传送方式要匹配;板子薄、面积大时更容易变形,需要治具支撑。双面生产时二次过炉的翘曲也要控制,避免影响第二面贴装。薄板和大板过炉时用载具支撑,减少受热变形,双面板要注意二次过炉对翘曲的影响。
贴装时用顶针和支撑平台把板子压平,顶针位置按板面布局;吸附和夹边配合,避免板子翘起。支撑不足,贴装精度会下降,严重的会导致元件偏移和焊接不良。顶针和支撑平台要按板面调整,支撑点避开元件和焊点,支撑到位板子才平,贴装高度才稳。
翘曲板可以调整传送和支撑,降低贴装压力,放慢速度;严重翘曲的板子要考虑分板、压平或更换板材。工艺调整只能缓解,不能根治,找到原因才能解决。严重翘曲的板子不要硬贴,先压平或换料,硬贴会带来批量不良,返修成本更高。
翘曲要测量记录,按批次分析原因;来料、存储和工艺环节都要查。数据积累能看出规律,减少重复问题,也能为供应商管理提供依据。翘曲数据按批次记录,分析来料、存储和工艺的影响,改善才有依据,也便于供应商管理。
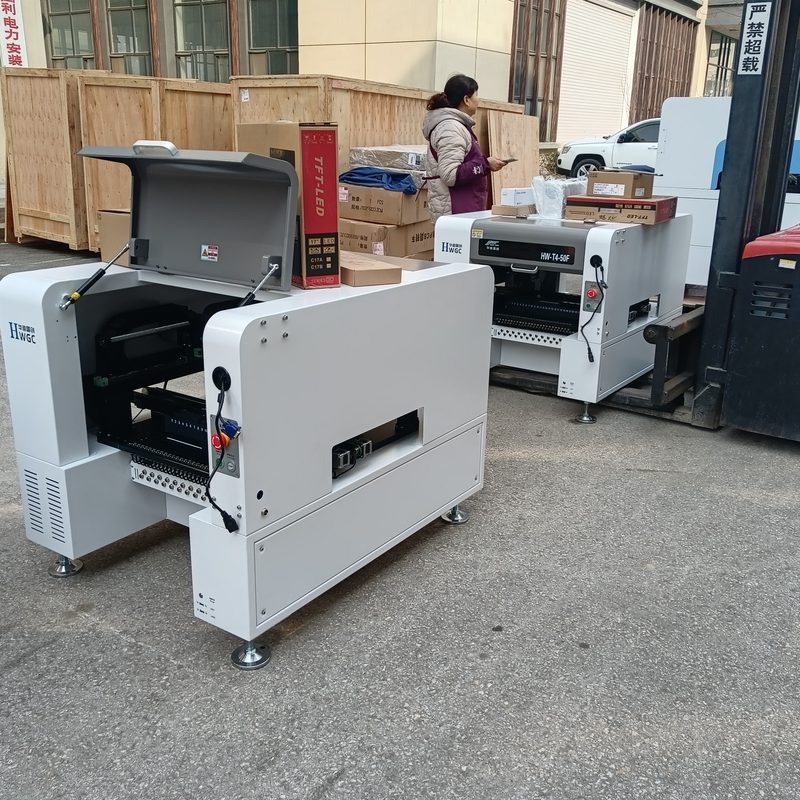
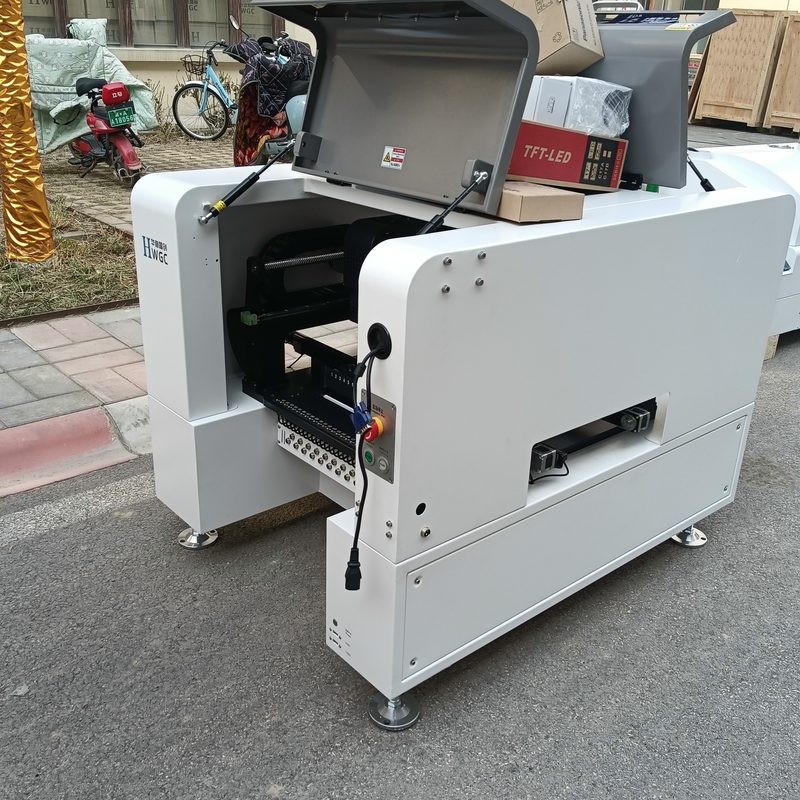
华维国创贴片机支持多种基板尺寸和支撑方式,轨道、夹边和顶针可按板子调整;视觉对中系统可补偿部分偏差,配合整线配套,帮助工厂减少翘曲对贴装的影响。支撑和吸附可按产品配置,翘曲板也能稳定贴装,偏位问题会减少。
翘曲处理要查来料、控存储、调工艺、强支撑、做记录。多环节配合,翘曲对贴装的影响才会降到低,良率也更稳定。多环节一起管,翘曲对贴装的影响才会降到低,良率也更稳,客户投诉也会减少。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服