咨询热线
咨询热线
随着元件尺寸越来越小、板卡密度越来越高,人工目检已经很难覆盖全部焊点和元件。AOI 自动光学检测因此成为很多 SMT 产线的标配。但不少工厂买了 AOI 之后,反而被大量误报困扰,检测工位成了新的瓶颈,设备价值没有发挥出来,投入的性价比需要重新算一算。
AOI 的核心是检测程序的设置。元件有无、偏移、极性、焊点形状、锡量多少,都需要逐项定义判定范围和容差。容差过松会漏检,过紧则误报频发。合理的做法是先拿一批已知良品和典型不良品做样本,把程序调到能稳定区分两者为止,而不是一上来就照搬模板。
误报多与光学条件和判定逻辑有关。光源角度、相机焦距、板面反光和元件颜色都会影响成像;丝印、过孔、测试点等特征容易被误判。可以通过设置屏蔽区、分区检测、分级报警来减少干扰,把必须停线的问题和可以记录后处理的问题分开,避免频繁停机。
AOI 的价值不止于挑出不良品,更在于把数据反馈给前段工序。如果某类偏位集中出现,要回查贴片机程序与吸嘴状态;如果锡量异常反复出现,则要检查钢网清洗和印刷参数。把 AOI 数据按缺陷类型、站位和班次分类统计,改善方向会清晰很多。
AOI 需要专人负责程序维护和复判。复判人员要经过培训,能区分真实不良、可接受偏差和误报,避免把良品判成不良造成浪费。检测结果还应与返修工位联动,形成发现、确认、返修、复核的闭环,否则修完没有记录,同类问题还会重复发生。
选择 AOI 时要结合产品尺寸、小元件封装、检测速度和编程便捷性。对多品种小批量工厂来说,程序的建立和切换速度往往比极限检测速度更重要,否则每次换线都要花大量时间调程序,检测工位反而拖慢整线节奏,投入产出比不划算。
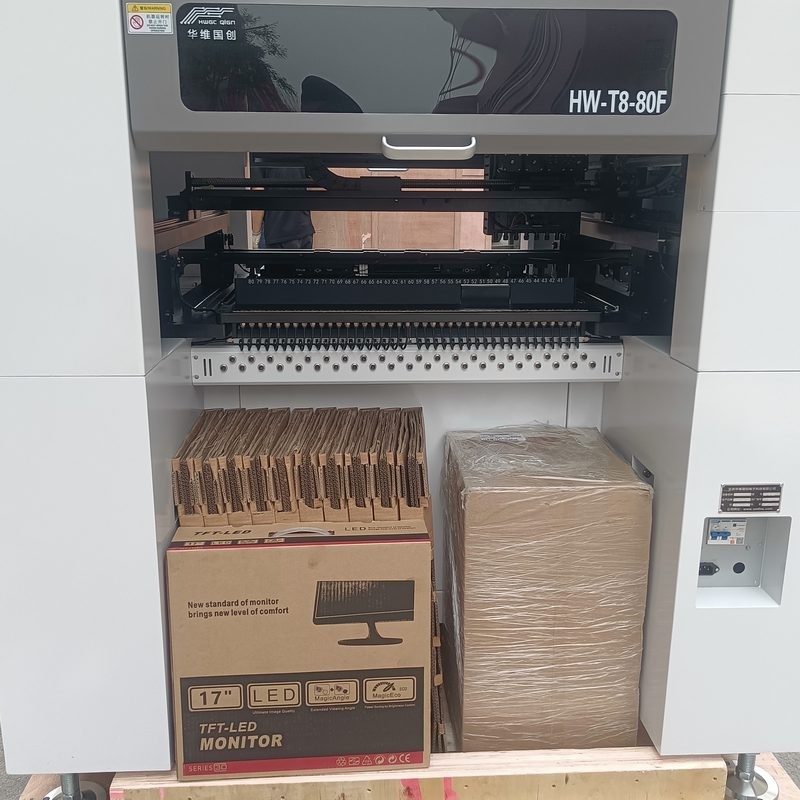
华维国创贴片机的元件库与程序管理较为规范,元件位号、坐标和贴装参数可以对应到具体物料,为 AOI 程序的建立和不良追溯提供便利;整线配套的丝印机、回流焊也能与贴片数据一起核对,方便快速定位缺陷来源,减少各部门来回确认的时间。
AOI 是品质管理的工具,不是药。把程序调准、把误报压下来、把数据用起来,它才能真正帮助工厂减少流出不良、提升工艺水平。先解决误报和复判流程,再逐步提升检测速度,投入产出比会更好,设备也更容易在产线上站住脚。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服