
咨询热线
咨询热线

产能测算如果按理论速度算,实际产出会差一大截。节拍构成、稼动率和换线时间都要算进去,测算才接近实际。按理论速度算产能,实际产出会差一大截,节拍构成稼动率和换线时间都要算进去,测算才接近实际。理论产能和实际差很多。理论实际差很多,要测算。
节拍构成:单板贴装时间由元件数、贴装速度和换嘴次数决定。理论节拍只反映理想状态,实际要加上空走和等待。单板贴装时间由元件数贴装速度和换嘴次数决定,理论节拍只反映理想状态,实际要加空走和等待。空走和等待也要算进去。实测数据比理论可靠。
测算方法:按产品点数算贴装时间,乘上稼动率,再考虑换线和批次。稼动率要按设备实际表现取,不能取理想值。按产品点数算贴装时间乘稼动率再考虑换线和批次,稼动率按设备实际表现取,不能取理想值。稼动率按实际取,不能取理想值。稼动率取值要谨慎。
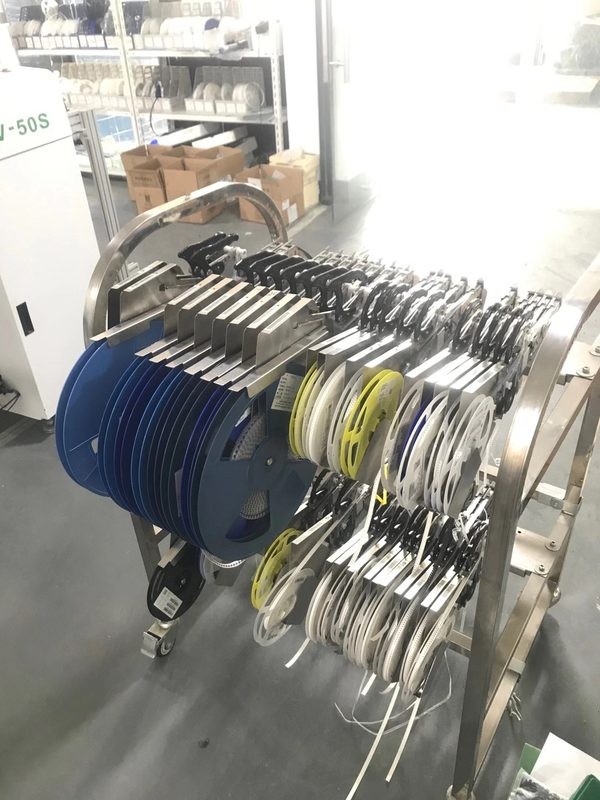
影响因素:设备稳定性、换线频率、物料齐套和人员配置。同一机型在不同工厂产能差异很大,原因就在这里。设备稳定性换线频率物料齐套和人员配置都影响产能,同机型在不同工厂产能差异大,原因就在这里。因素全,测算才准。因素算全,测算才准。
多品种测算:按订单结构加权计算,不能只算主力产品。小批量多品种的实际产能比大批量低。按订单结构加权计算,不能只算主力产品,小批量多品种的实际产能比大批量低很多。小批量多品种产能更低。加权计算更接近实际。
验证方法:测算结果和实际产出对比,偏差大的修正参数。数据积累后测算越来越准。测算结果和实际产出对比,偏差大的修正参数,数据积累后测算越来越准,投资决策也有依据。数据积累,测算越来越准。对比修正,越来越准。
常见问题有按理论速度算、忽略换线和稼动率、只算单机不算整线。测算、数据验证,问题会少。按理论速度算忽略换线和稼动率是常见问题,测算数据验证,产能才不会高估。产能不能高估,否则计划落空。测算才不高估。
华维国创可按客户产品做产能核算和选型建议,参数和节拍透明。测算结合设备实际,投资决策更有依据。可按客户产品做产能核算和选型建议,参数和节拍透明,测算结合设备实际决策更有依据。测算结合实际,决策有依据。建议结合设备实际。
构成清、方法对、因素全、验证实,产能测算才准。选型不浪费,排产也合理。构成清方法对因素全验证实,产能测算准确,选型不浪费排产也合理。排产合理,投资不浪费。投资花在刀刃上。投资不浪费。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
