
咨询热线
咨询热线

贴片后要检验,全检耗人力,抽检有风险。抽检还是全检,按产品要求、工艺稳定性和客户要求定。策略合理,质量和成本才平衡。抽检和全检各有成本,策略要按产品和客户要求定,全检耗人力,抽检有漏检风险,平衡点找好了质量和成本才兼顾。策略要平衡。
抽检原则:工艺稳定、不良率低的产品抽检;新导入产品、工艺变更后加严检验。抽检比例按批量和风险定。工艺稳定不良率低的产品抽检,新导入产品工艺变更后加严,抽检比例按批量和风险定,不能一年到头一个比例。比例按风险定。
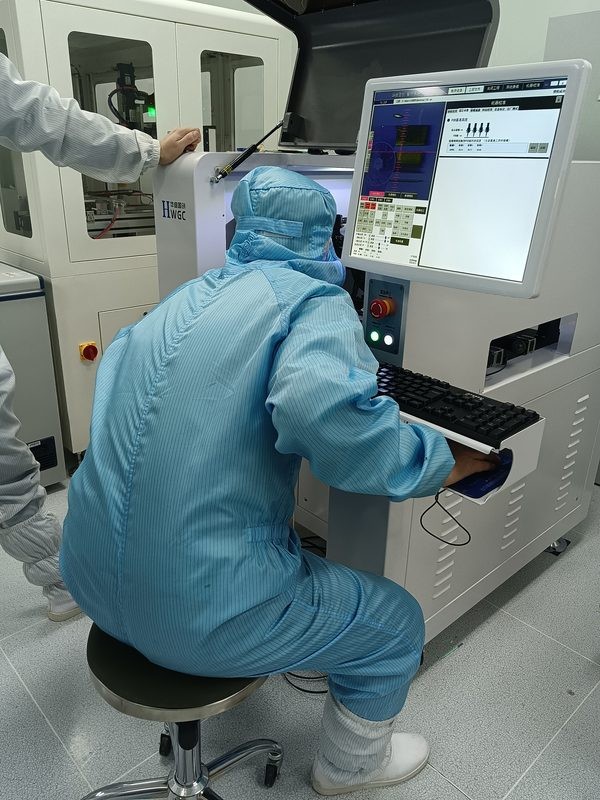
全检情形:高可靠性产品、客户要求全检、工艺不稳定或批量不良后,采用全检。全检可以用 AOI 代替人工。高可靠性产品客户要求全检工艺不稳定时全检,可用自动化检测代替人工,全检也要讲效率,否则成本吃不住。全检也可自动。
频率设置:抽检按批量比例或固定频次,比如每批首件加抽检。加严和放宽按质量表现动态调整。按批量比例或固定频次抽检,质量表现好可以放宽,出问题就加严,动态调整比固定规则更贴合实际生产。动态调整更好。
判定标准:不良率超过标准就停线分析,不能继续生产。标准写清楚,操作员和检验员才有一致判断。不良率超标准就停线分析,不能边生产边分析,标准写进检验文件,操作员和检验员判断一致,减少争议。停线要果断。
数据应用:检验数据统计,分析不良类型和趋势。数据用于调整检验策略和改善工艺。检验数据按类型统计看趋势,数据用于调整检验策略和改善工艺,只检不用数据,检验就成了例行公事。检验标准要统一。
常见问题有抽检比例固定不变、全检效率低、标准不清。按风险动态调整,检测设备辅助,问题会少。抽检比例固定不变全检效率低标准不清常见,按风险动态调整,检测设备辅助,人力和质量才能平衡。问题会少很多。
华维国创整线可配 AOI 和 SPI 检测,数据可查看。设备稳定减少不良,抽检和全检压力都小。整线可配检测设备,数据可查看,设备稳定减少不良,抽检和全检压力都小,质量把关也更有底气。
原则清、情形明、频率活、判定严,检验策略才有效。质量有保障,人力也不浪费。原则清情形明频率活判定严,检验策略有效,质量有保障人力不浪费,客户也认可,检验成本可控。检验成本也可控。检验成本可控。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
