
咨询热线
咨询热线

贴片机轨道传送板卡,速度设置影响节拍和稳定性。速度太快,薄板会抖、会掉、会撞挡停;太慢,节拍上不去。速度和板厚要匹配,传送才稳。传输速度不是越快越好,稳定优先,节拍其次,薄板尤其要小心,速度和板厚匹配了,传送问题自然少。
速度影响:速度高传递快,但惯性大,薄板和轻板容易滑移和撞停。速度低稳定,但前后工序等待时间长,节拍受影响。惯性大时板卡容易滑移和撞停,薄板轻板更明显,速度要按薄板设置,宁可慢一点也不要掉板,掉板损失比节拍大得多。
板厚适配:薄板用低速,厚板可以快一些。板厚变化大时,速度按薄板设置,避免薄板出问题。板卡尺寸也影响,大板惯性大。大板质量大惯性也大,传送时要留缓冲,轨道支撑和夹边也要配合,板卡尺寸和厚度一起考虑,参数才不会设偏。
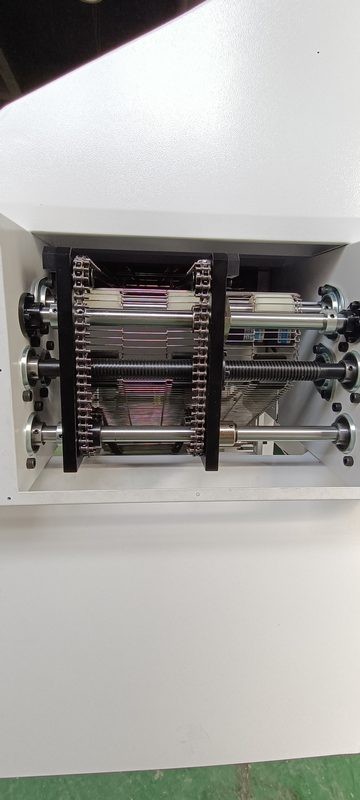
参数设置:轨道传送速度、加减速和挡停缓冲要匹配。加减速太急,板卡会滑移。挡停缓冲能吸收冲击,减少撞板。加减速急会滑移,挡停缓冲能吸收冲击,速度、加减速和挡停三者要一起调,单改一项效果有限,调试时逐项确认。
和设备节拍配合:传送速度和贴装节拍要匹配,传送太快没意义,太慢成为瓶颈。按整线节拍核算传送时间。传送时间要和节拍核算,太快没意义,太慢成瓶颈,按整线节拍倒推传送参数,才不会前快后慢造成堆积等待。
常见问题有掉板、撞板、板卡错位、传送慢。排查速度、加减速和挡停,按顺序确认。薄板问题优先降速。掉板和错位先查速度和加减速,撞板查挡停缓冲,薄板问题优先降速处理,参数改完要试传送确认,别直接量产。
验证方法:试传送不同板厚,观察稳定性和停位。参数记录,按产品配置。记录积累后设置更快。不同板厚分别试传送,记录速度和稳定性表现,参数按产品存档,换产品时调用,调试时间短,也不用每次重新摸索。
华维国创贴片机轨道速度可调,适配不同板厚和板卡尺寸。设备培训讲传送参数设置和调试方法,传送稳定,节拍也稳。轨道速度可调,适配不同板和板厚,培训讲传送参数和调试方法,客户按产品设置,传送稳定,节拍也有保障。
速度匹配、板厚适配、参数合理、验证到位,传送才顺。掉板和撞板减少,整线节拍稳定。速度板厚匹配,传送才稳,掉板和撞板减少,整线节拍稳定,前后工序衔接也顺,产能和质量都受益。速度匹配是基础。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
