咨询热线
咨询热线
首件确认是换线后的后一道人工把关,漏项就会批量不良。检查项目要列清单,逐项确认,不能凭记忆。清单清楚、执行严格,首件一次过的概率才高,返工也少。首件是换线后后一道人工把关,漏项就批量不良。清单逐项确认,执行严格,一次过的概率才高。
检查项目包括元件型号、位置、方向、极性、数量和焊点。还要核对程序版本与 BOM 一致、站位与料号对应、锡膏印刷质量。项目多,按清单顺序做,别跳步。元件型号、位置、方向、极性、数量和焊点都要看,程序版本和站位也要核。项目多按顺序做,别跳步。
执行顺序是先看程序和数据,再看贴装和焊接:程序版本、站位表、首件板实际贴装、焊点外观、功能抽测。每一步有记录,谁检查、什么时候检查都写清楚。先看程序和数据,再看贴装和焊接,每步留记录,谁检查什么时候检查都写清。
判定标准要提前定:位置偏差范围、焊点外观标准、极性方向要求。标准模糊,判定就凭感觉,容易放行不良。标准写进作业指导书,客户有特殊要求也要写进去。偏差范围、焊点标准和极性要求提前定,标准模糊就凭感觉,容易放行不良。
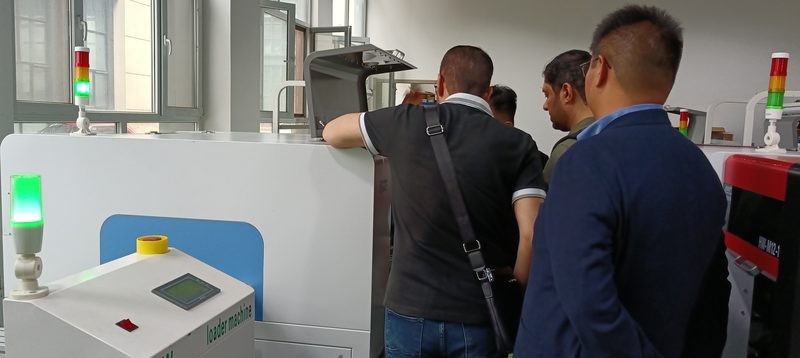
检测工具要备好:放大镜、显微镜、AOI 和测量工具。小元件和密脚器件用显微镜看,焊点用 AOI 或 X 射线。工具状态要确认,别用坏的设备判定。放大镜、显微镜、AOI 和测量工具备好,工具状态先确认,别用坏设备判定。
首件不合格要分析原因,是程序、物料、设备还是参数,改完重新确认。首件记录保存,不合格项和改善措施都写上,后续换线可以参考。不合格查程序、物料、设备和参数,改完重新确认,记录保存后续换线可参考。
首件确认和批量抽检要衔接:首件合格开线,批量抽检按频率做。首件合格不代表整批合格,中间还要监控。两道关卡配合,质量才稳。首件合格开线,批量抽检按频率做,中间还要监控,两道关卡配合质量才稳。
华维国创贴片机程序与站位管理清晰,首件核对有依据。设备培训讲首件确认项目和判定标准,操作员按清单执行,换线首件一次过的机会更大。程序与站位管理清晰,首件核对有依据。培训讲检查项目和判定标准,操作员按清单执行,一次过机会更大。
首件确认要项目全、顺序清、标准明、记录实。清单执行到位,批量不良才挡得住,换线效率和质量都能兼顾。项目全、顺序清、标准明、记录实,清单执行到位,批量不良才挡得住,换线效率和质量兼顾。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)


Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服