咨询热线
咨询热线
轨道宽度调不准,窄板会晃动甚至掉板,宽板会卡住。板边余量不够,夹边压到元件或焊盘,还会造成偏位。轨道和板边的配合,是传送稳定的基础,换产品时都要重调。轨道和板边配合不好,窄板晃动、宽板卡住,换产品时都要重调,不能一套参数用到底。
轨道宽度按板卡尺寸调整,一般留零点几毫米余量,太紧卡板,太松晃动。调整后手动推板测试,确认滑动顺畅又不晃动。带传送轮的设备还要检查轮子压力和高度。调完手动推板测试,顺畅又不晃动才行,带传送轮的还要看轮压和高度。
板边余量指板边到元件和焊盘的距离,一般工艺边留三到五毫米。余量不足时夹边会压到元件,传送和贴装都受影响。拼板设计阶段就要考虑,不能等生产时再改。工艺边一般留三到五毫米,拼板设计阶段就要考虑,生产时再改代价大。
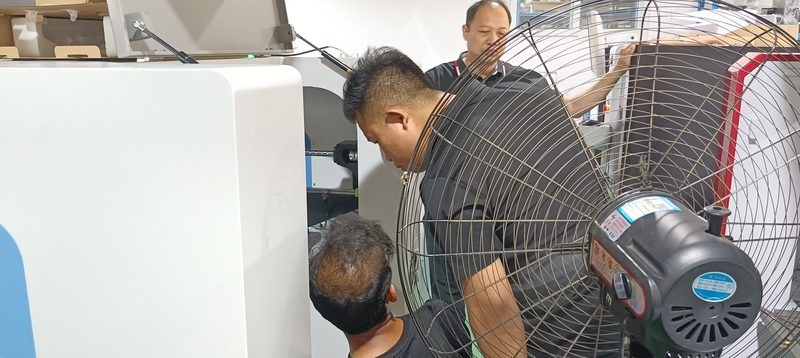
夹边压力要适中,压力过大压伤板边或造成板卡变形,过小夹不紧。气压和弹簧压力按设备要求调,窄板和薄板压力要小。压力调整后试传几块板确认。压力和气压按设备要求调,窄板薄板要小,调完试传几块确认。
窄板传送容易偏移和卡板,可以在轨道上增加支撑或使用载具。薄板还要注意传送速度和加减速,太快会冲击变形。窄长板对轨道平行度要求更高。窄板可加支撑或用载具,薄板传送速度要慢,加减速平缓,避免冲击变形。
常见问题有卡板、掉板、偏移、板边压伤。排查轨道宽度、平行度、夹边压力和传送轮状态,按顺序检查。平行度不好,板卡走偏,贴装位置也会偏。卡板掉板先查宽度和平行度,再查夹边压力和传送轮,平行度不好板卡会走偏。
调整后要记录:产品型号、轨道宽度、夹边压力和板边余量。换产品时按记录调整,减少试错。记录积累,常见产品的参数都有,换线速度快很多。调整参数按产品记录,换型照记录调,常见产品都有数据,换线快很多。
华维国创贴片机支持多种基板尺寸,轨道和夹边可按板卡调整,厚薄板都能适应。安装调试时按产品设置参数,培训讲轨道调整和传送要点,窄板也能传稳。支持多种基板尺寸,轨道和夹边可按板卡调整,厚薄板都能适应。安装调试按产品设置,培训讲轨道调整要点。
轨道宽度和板边余量要匹配板卡,夹边压力适中,传送才稳。参数记录完整,换型调整有依据,卡板和偏位问题会明显减少。宽度和余量匹配板卡,夹边压力适中,参数记录完整,卡板和偏位问题会明显减少。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)


Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服