咨询热线
咨询热线
贴片机的速度和精度往往相互制约:速度调高,运动加速度和振动增加,精度可能下降;追求精度,速度又上不去。选型和调参时,要在两者之间找平衡,不能只顾一头,也不能指望设备同时达到极限。速度和精度的平衡点因产品而异,调参前先把产品精度要求搞清楚,别拿一个标准套所有产品。
贴装速度、加速度、识别时间和下压速度都影响节拍和精度。速度提高,机械振动和定位误差增加;识别时间缩短,可能影响对中精度。参数要按产品和精度要求设置,不能一套参数打天下。速度、加速度和识别时间相互牵制,改一个参数要观察其他指标的变化,不能只顾一项。
产品如细间距芯片、BGA 要优先保证精度,速度可以适当放慢;常规阻容件为主的板卡,可以在保证良率的前提下提高速度。不同产品用不同参数,参数库按产品管理,换线时调用。不同产品建不同参数档,换线时调用,减少重复调试和人为差异,新员工也容易上手。
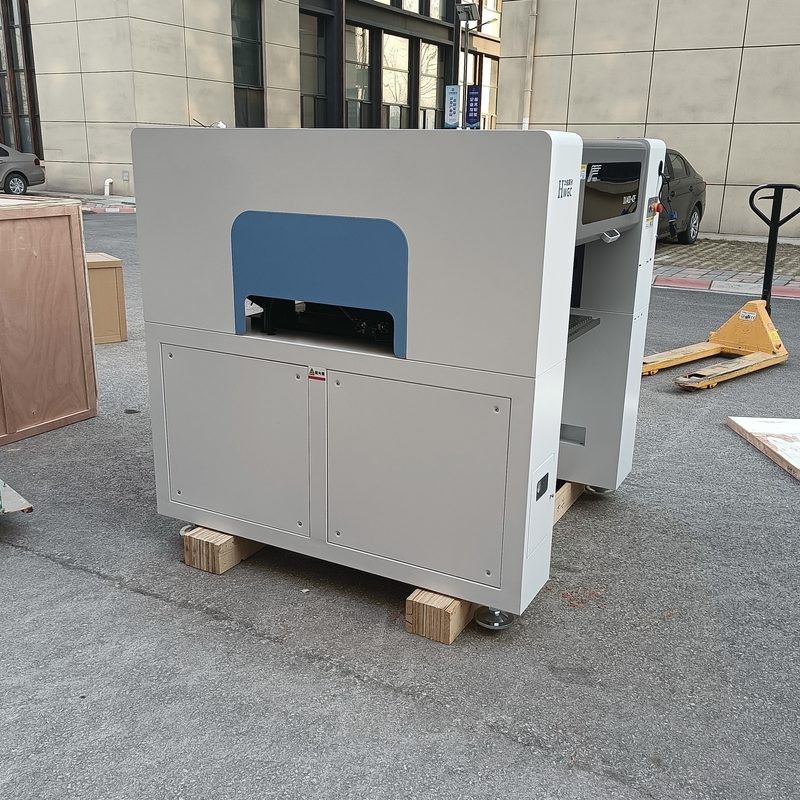
设备本身的刚性和控制能力决定平衡点。结构刚性好的设备,高速下精度更稳;控制算法好的设备,加减速更平滑。选型时要看实际产品表现,不只看标称速度,试贴数据更有说服力。设备刚性、伺服响应和控制算法决定高速下的精度,试贴能验证,参数表只是参考。
调参从保守参数开始,逐步提速,观察良率和抛料;找到临界点后留出余量,避免批量生产时波动。参数调整要记录,形成产品参数库,新人也能按经验起步,减少重复试错。调参要一步一步来,提速后复测良率,找到临界点再留出余量,避免批量波动。
提速后要做首件和抽检,确认精度和焊点质量。良率下降超过可接受范围,就要回调参数。速度和精度要一起看,不能只看产能数字,良率损失可能抵消速度收益。良率下降的损失往往超过提速带来的产能收益,这笔账要算清楚,不能只看产量数字。
贴片机速度要与整线节拍匹配,提太快可能造成在制品堆积,前道工序跟不上。按瓶颈工序设置速度,整线效率才高,设备投资也才花在刀刃上。整线节拍由瓶颈工序决定,贴片机提太快只会在制品堆积,反而增加搬运和管理成本。
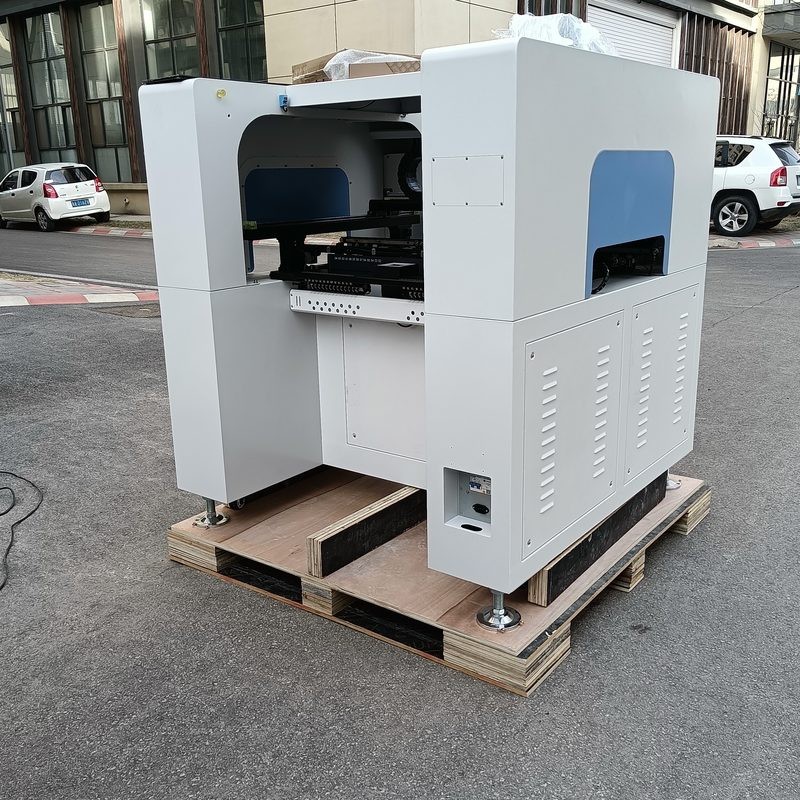
华维国创贴片机配备视觉对中系统,贴装偏差可自动补偿;设备参数可按元件类型设置,速度与精度可按产品调整。选型时会结合客户产品精度和产能需求给出配置建议。视觉对中能补偿部分偏差,但参数设置和产品匹配仍是基础,设备再好也要人会调。
速度和精度不是二选一,而是找平衡。看产品、看设备、调参数、验良率、配整线,平衡点找对了,产能和良率才能兼得,设备也能长期稳定运行。平衡点不是固定的,产品、物料和设备状态变化后要重新评估,定期复核参数库。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服