咨询热线
咨询热线
单板循环时间决定产能。很多工厂知道设备慢,却说不清慢在哪。循环时间分析就是把单板生产拆开,测量各环节耗时,找出瓶颈,再针对性改善,这是提升产能直接的方法之一。循环时间是产能核算的基础数据,建议每月记录一次并做趋势对比。
用设备统计或秒表测量单板从进板到出板的时间;分段记录传送、贴装、识别、换嘴和等待时间。多次测量取平均,排除异常。数据记录下来,作为分析基础,不能只凭一次测量下结论。测量时保持生产状态稳定,多测几板取平均,避免异常数据混入。
对比各环节耗时,找出占比大的环节。可能是贴装点数多、换嘴频繁、供料慢、识别时间长或程序路径不合理。瓶颈不同,改善方法也不同,先定位再动手。瓶颈会随产品变化,新产品上线要重新测量,不能一次分析长期沿用。
程序优化缩短路径和换嘴;供料器校准减少取料失败;吸嘴和飞达维护减少停机;设备参数调整提高速度。改善要有优先级,先解决影响大的,再逐步优化其他环节,效果更明显。改善措施一次只改一项,便于判断效果,也方便把有效做法固化。
不同产品循环时间不同,要分别测量。产品结构决定瓶颈:点数多的产品贴装时间长,细间距产品识别时间长。按产品分析,改善才,不能用一个平均值代表所有产品。产品结构不同,瓶颈和改善重点也不一样,要按产品分类记录数据。
单机循环时间要和整线节拍匹配。贴片机快但印刷慢,整线还是受限于印刷。循环时间分析要放在整线背景下看,避免局部优化、整体没变化的情况。整线瓶颈可能在印刷或回流焊,分析时要一起看,不能只盯贴片机。
改善后要复测,确认效果;产品变更后重新分析。把循环时间作为日常指标跟踪,异常时及时排查。形成记录和对比习惯,改善成果才能守住。改善成果要写进程序和作业标准,避免人员变动后又回到老样子。
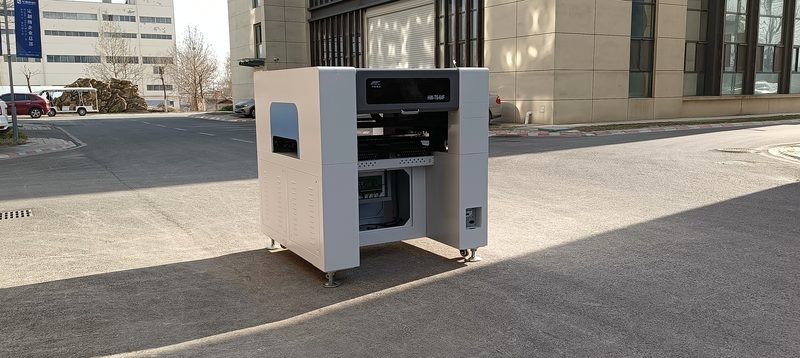
华维国创贴片机采用中文软件,程序编辑和参数调整直观,便于优化贴装路径和换嘴;设备运行状态和产量数据可查看,为循环时间分析提供依据,帮助工厂找到瓶颈并改善。设备数据和程序管理为分析提供基础,能减少人工统计的工作量。
循环时间分析是提升产能的有效方法。测量清楚、找出瓶颈、针对性改善、整线匹配、持续跟踪,单板时间会逐步下降,产能自然提升,也不需要频繁增加设备。循环时间分析形成习惯,产能改善就有抓手,设备投资也更有依据。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服