咨询热线
咨询热线
同一台贴片机、同一块板,贴装顺序不同,单板贴装时间可能差不少。路径优化就是通过合理安排贴装顺序,减少贴装头移动距离和换嘴次数,提升产能。方法不复杂,效果却直接,不需要增加设备投入。优化不需要额外投资。同设备同板卡,顺序不同节拍差不少。
贴装头在供料器和 PCB 之间移动,移动距离和时间决定节拍。路径优化让相邻的贴装点连续贴装,减少跨区移动;把同一吸嘴的元件安排在一起,减少换嘴;把常用物料放在靠近贴装区的位置。移动距离是节拍的关键。减少空跑和跨区移动,节拍自然下降。
把板面按区域划分,先贴一个区域再贴下一个,减少来回移动。分区要与供料站位配合,常用物料放在对应区域附近。分区大小按板面和元件数量调整,大板可以多分几区,小板可以简化。分区要和供料布局对应。大板分区多,小板分区少,灵活处理。
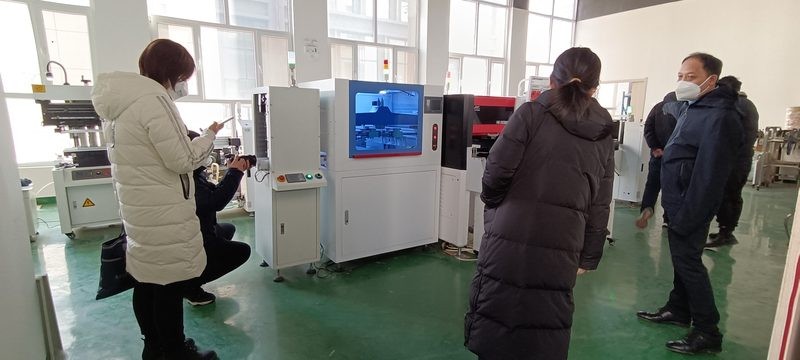
同一吸嘴能贴的元件尽量集中,减少换嘴次数。吸嘴库配置和程序安排要配合,换嘴频繁会明显拖慢节拍。多头设备还要考虑各头的任务分配,让各头工作量均衡,避免个别头等待。换嘴次数直接影响产能。多头设备要保持各头任务均衡。
供料站位安排影响移动距离。常用物料靠近贴装区,重元件和大元件位置要便于取料;同一物料的多个站位要合理分布,减少补料停机。站位规划要在编程阶段就考虑,不能等到生产时再调。站位规划要在编程阶段完成。常用物料近、重料位置顺手,效率更高。
优化后要实测。用设备统计或秒表测单板节拍,对比优化前后;观察是否有碰撞、越界和识别异常。优化不能只看理论,实际效果才是标准,测出来的数据也能指导下一次优化。实测数据比理论计算可靠。测出瓶颈再优化,避免无效调整。
路径优化不是一次完成。产品变更、供料调整、设备升级后都要重新评估。把优化方法和参数记录成档,新程序按经验起步,减少重复调试,也能让不同编程员保持一致的优化思路。优化经验要沉淀成模板。模板化能让新手也编出合理路径。
华维国创贴片机采用中文软件,程序编辑和贴装顺序调整直观,支持常用坐标文件导入和元件库管理;设备结构紧凑,移动路径短,配合合理的程序安排,能有效缩短单板贴装时间。程序直观,优化更容易落地。软件好用,优化才愿意做。
贴装顺序和路径优化,是提升产能的低成本方法。分区、吸嘴、站位、验证、持续优化,几方面做好,单板节拍会明显下降。不用买新设备,也能挖出一部分产能。产能是挖出来的,不是买来的。持续优化,产能还能再上一截。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服