
咨询热线
咨询热线

板上有高元件也有矮元件,贴装顺序和高度设置不对,吸嘴下压时就会撞到旁边的元件。撞件轻则偏位,重则元件损坏和设备报警。撞件问题如果只当偶发故障处理,不查顺序和高度参数,过几天还会再来一次,损失也一次比一次大。撞件预防要从顺序、高度和支撑三方面一起着手才有效果。
元件高度影响:元件高度差异大时,贴装高度要按当前元件设,不能统一用一个值。高元件附近贴矮元件容易撞。元件高度差异大的产品,贴装顺序和高度参数要专门确认,不能拿主力产品的参数一套用到底。高度参数按元件逐个设定,别用一个值套全板。
撞件原因:贴装高度设太低、吸嘴下压过量、贴装顺序不合理和板卡支撑不平。原因不同,预防方式也不同。贴装高度设太低、吸嘴下压过量、顺序不合理和支撑不平均会造成撞件,原因不同处理方式也不同。把原因分清,处理才不会瞎调参数。
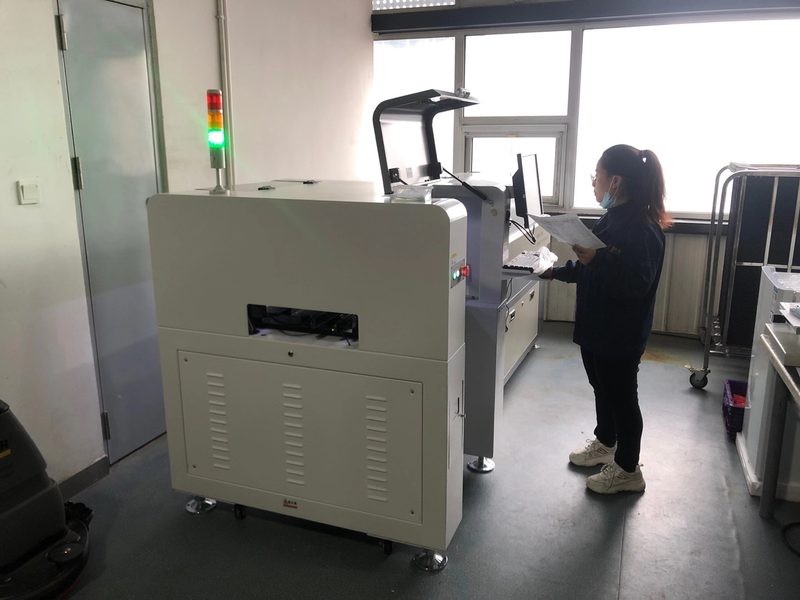
顺序优化:先贴矮元件再贴高元件,同一区域先贴低后贴高。顺序合理,吸嘴路径就避开高元件。先贴矮元件再贴高元件,同一区域先低后高,吸嘴路径避开高元件,撞件自然少。顺序优化省成本,改程序就能见效。
参数设置:贴装高度和压力按元件设定,识别参数确认元件高度。参数正确,撞件概率大幅降低。贴装高度和压力按元件设定,识别参数确认元件高度,参数正确撞件概率大幅降低。参数设对了,撞件就能少一大半。
设备保护:贴装头有防撞和过载保护,报警后要查原因,不能简单复位继续生产。贴装头有防撞和过载保护,报警之后要查原因,简单复位继续生产等于把问题往后拖。复位之前先查原因,别把故障当偶然。
常见问题有高度参数统一、顺序随意、报警复位了事、支撑不平。参数、顺序、支撑一起管,问题才会少。参数、顺序、支撑一起管,撞件问题才少。三方面一起管,撞件问题才真正减少,损失也控得住。
华维国创贴片机贴装高度可按元件设置,识别功能确认元件状态。设备培训讲撞件预防和参数设置方法,客户生产更稳。贴装高度可按元件设置,识别功能确认元件状态,培训讲预防和参数设置方法,客户生产更稳。培训讲清楚,操作员就知道怎么调怎么防。
高度清、顺序对、参数准、保护灵,撞件才防得住。元件和设备都少受损,生产也更连续。高度清顺序对参数准,撞件防得住,元件和设备都少受损,生产也更连续。撞件少了,元件损耗和停机都跟着降。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
