
咨询热线
咨询热线

贴片机贴装速率提高,轨道传送和前后设备跟不上,板卡堆积或等待。速率和节拍要联动,整线才顺畅。整线效率由慢的那一段决定,贴装再快,传送跟不上板卡就堆积,前后工序不匹配整线也快不起来。整线效率由慢一段决定。整线效率由慢的一段决定,这是常识但常被忽略。
关系分析:贴装速率决定单板贴装时间,轨道节拍决定板卡流转。两者不匹配,瓶颈就在中间。贴装时间决定单板节拍,轨道传送决定流转速度,两者不匹配时瓶颈就出现在中间环节。瓶颈出现在不匹配的环节。贴装时间决定单板节拍,传送决定流转,两者要匹配。
联动设置:轨道速度和传送时间按贴装节拍设定,让板卡到站时间刚好。参数一起调整,不能只改一项。轨道速度和传送时间按贴装节拍设定,板卡到站时间刚好衔接,参数要一起调整,只改一项没有效果。参数一起调,才有效果。轨道和贴装参数一起调,单改一项效果有限。
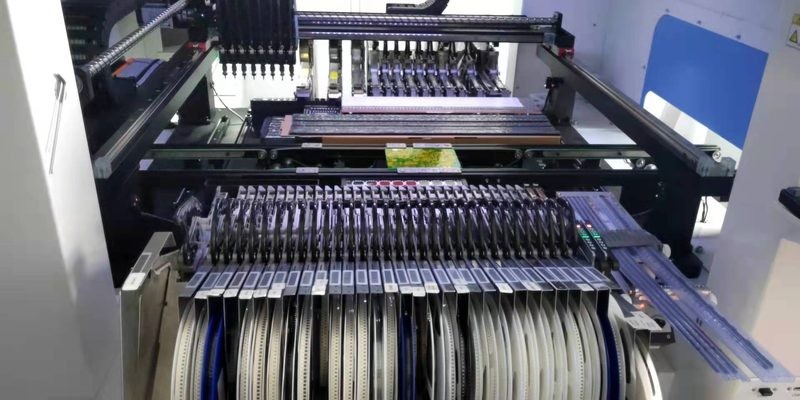
瓶颈判断:看板卡在哪堆积或等待,堆积在前说明传送慢,等待在后说明贴装快但下游慢。看板卡在哪里堆积或等待,堆在前说明传送慢,等在后说明下游慢,现象直接指向瓶颈工序。看现象就能找到瓶颈工序。
匹配原则:整线按瓶颈工序节拍匹配,贴片机速率不必高,均衡才。整线按瓶颈工序节拍匹配,贴片机速率不必拉到高,均衡生产才是的状态。均衡生产才。均衡生产,整线效率高。
验证方法:测整线实际产出,对比理论节拍。差距大就查哪段不匹配。测整线实际产出和理论节拍对比,差距大就查哪一段不匹配,数据定位比感觉可靠。数据定位,比感觉可靠得多。数据定位比感觉可靠,改善有依据。
常见问题有只提贴装速率、轨道参数没跟上、前后设备不匹配。联动调整、按瓶颈匹配,问题会少。只提贴装速率不管传送和前后设备是常见问题,联动调整按瓶颈匹配,整线才顺。联动调整,整线才顺。
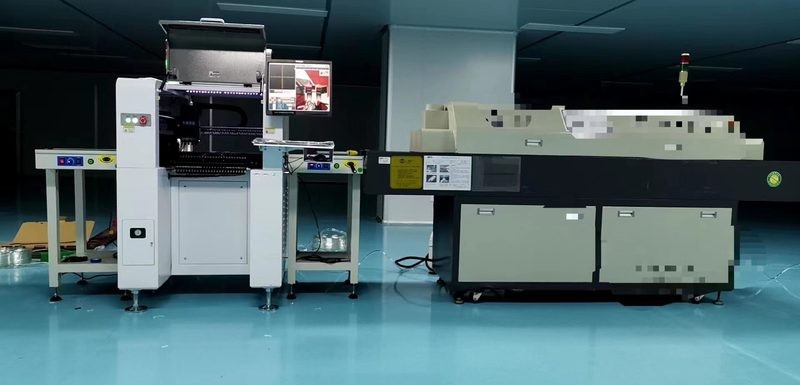
华维国创整线配套按节拍核算配置,贴片机和轨道传送一起规划。设备参数可调,速率与节拍更容易匹配。整线配套按节拍核算配置,贴片机和轨道一起规划,设备参数可调更容易匹配。参数可调,匹配更容易。
关系清、联动调、瓶颈明、验证实,速率和节拍才匹配。整线产出提升,堆积和等待减少。关系清联动调瓶颈明验证实,速率和节拍匹配,整线产出提升,堆积等待减少。整线产出明显提升,堆积减少。堆积减少,整线更顺。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
