
咨询热线
咨询热线

板卡在产线上有固定的传送方向,方向定错,前后工序接不上,检测和返修也麻烦。传板方向和工艺边在工艺设计阶段就要定好,不能等上线才发现问题。工艺设计阶段定好方向和工艺边,后面绕的弯路就少。板卡进出顺畅,整线节拍才稳。方向和工艺边提前定,后面少返工。设计阶段多花时间,生产阶段少花时间。
方向选择看产品结构、元件布局和设备接口。有连接器或异形元件的板卡,方向要考虑取放和检测。前后设备进板和出板方向要一致。连接器和异形元件要考虑取放和检测方向,前后设备进板出板方向必须一致。前后设备方向一致是硬要求。
工艺边是板卡两侧用来夹持和传送的边,宽度按轨道要求定。工艺边太窄夹不住,太宽浪费板材。拼板时工艺边设置在拼板外侧。工艺边太窄夹不住会掉板,太宽浪费板材还影响拼板利用率,宽度按轨道要求定。
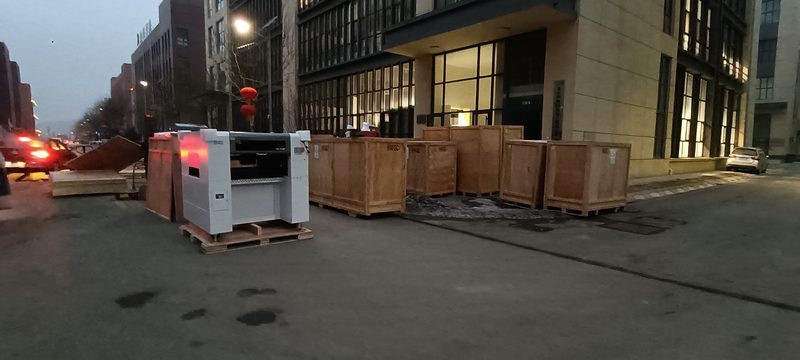
拼板设置:拼板方向、工艺边和 V 割或邮票孔要与传送方向匹配。拼板连接方式影响分板,也影响传送稳定性。V 割和邮票孔连接方式影响分板质量,也影响传送稳定性,拼板设计时要一起考虑。拼板连接方式也要和传送方向匹配。
元件布局约束:工艺边附近不能放高元件,否则夹持会碰。板边元件离边留距离,避免分板和传送损伤。工艺边附近放高元件,夹持时就会碰,元件离板边留够距离,分板和传送才。板边留距离,分板和夹持都不伤件。
常见问题有方向接不上、工艺边太窄、拼板方向错、板边元件碰夹爪。设计评审时确认方向和工艺边,问题会少。设计评审确认方向和工艺边,比上线后返工省事得多,评审清单里加上这一项。评审加一项,后续少返工。
和设备接口核对:轨道宽度、夹边位置和挡停位置都影响传送。设备调试时按实际板卡确认,参数记录。轨道宽度夹边位置和挡停位置都影响传送,调试时按实际板卡确认并记录参数。参数记下来,下次换产品有参考。
华维国创贴片机轨道宽度和夹边可调,适配不同板卡和工艺边。整线配套时按传送方向规划设备和布局,衔接更顺。轨道宽度和夹边可调,适配不同工艺边,整线配套按传送方向规划布局。整线布局按传送方向统一规划。
方向统一、工艺边合适、拼板匹配、元件布局合理,传送才顺。板卡进出顺畅,整线节拍也稳定。传送顺了,前后工序衔接好,节拍稳定,返修和卡板问题也少。传送顺,卡板少,整线节拍稳。方向和工艺边定好,卡板问题少很多。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
