
咨询热线
咨询热线

双面板要过两次回流焊,第二面过炉时首面元件朝下。锡量不足、元件重、温度曲线不合适,首面元件就会掉。掉件往往批量出现,损失大。双面板工艺比单面复杂,二次回流是风险点,前期工艺设计要考虑清楚。双面工艺复杂,二次回流是重点风险。二次回流是双面板的关键风险点。
掉件原因:焊点强度不足、锡量偏少、元件偏重、温度过高或回流时间过长。首面元件朝下,重力也起作用。大元件和重元件风险高。大元件和重元件风险高,首面排布时就要考虑二次回流的承受能力。
锡量与钢网:首面焊盘锡量要足,钢网开孔按元件设计。锡量不足焊点强度低,二次回流时容易脱落。重元件可以加点胶辅助固定。锡量不是越多越好,过多会桥连,关键是焊点强度和锡量匹配。锡量匹配焊点强度,过多桥连过少掉件。
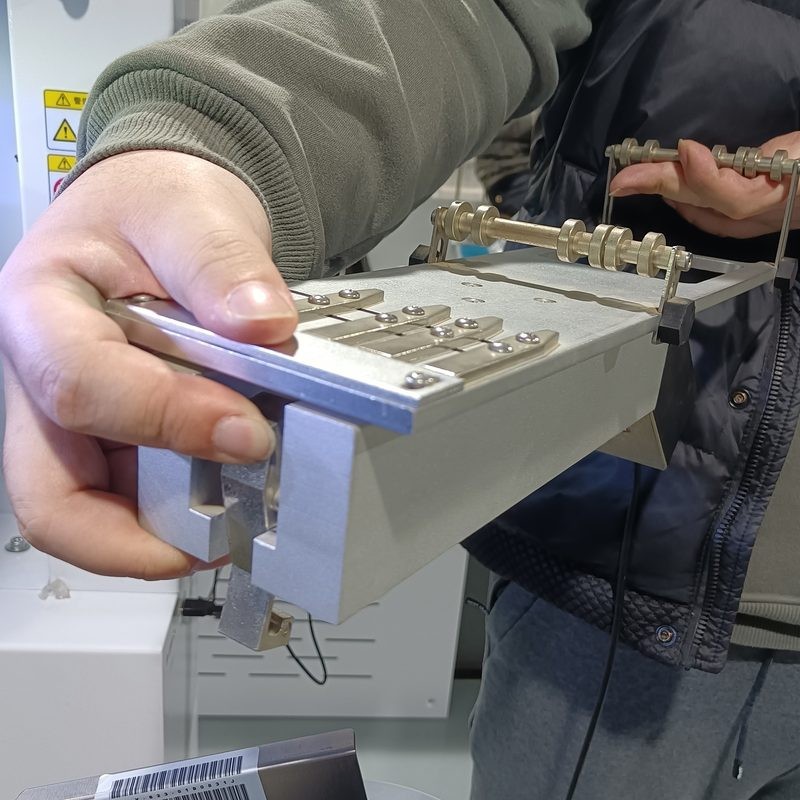
温度控制:二次回流曲线要兼顾首面焊点强度和第二面焊接。峰值和高温时间过高会削弱首面焊点。曲线用实测验证,首面温度要测。二次回流曲线要实测首面温度,不能只看炉温显示,实际板面温度才准。
点胶固定:重元件和大元件可以在首面贴装后点胶加固,胶水固化后抗二次回流。胶量和位置按元件设计,不能影响焊接。点胶要选耐二次回流的胶水,胶量和位置影响焊接,试产验证后固化参数。点胶选耐二次回流的胶,试产验证固化参数。
检查方法:二次回流后检查首面元件有无掉落和偏移,AOI 和人工结合。掉件位置和元件类型记录,分析原因改善。首面掉件要统计元件类型和位置,找出高风险元件针对性改善。统计掉件元件类型和位置,针对性改善。
常见问题有首面掉件、元件偏移、焊点开裂。排查锡量、曲线和元件重量,按顺序改善。重元件优先考虑点胶或改工艺。重元件优先点胶或改用其他工艺,一味调曲线不一定解决问题。重元件优先点胶或改工艺,别只调曲线。
华维国创整线配套时把印刷、贴装和回流焊参数一起规划,首面锡量和曲线可协同优化。设备参数可按产品设置,二次回流更稳定。印刷贴装和回流焊参数协同规划,首面锡量和曲线一起优化效果更好。印刷贴装回流参数协同,首面锡量曲线一起优化。
锡量足、曲线稳、必要时点胶、检查到位,首面掉件才防得住。双面工艺做细,良率才稳。双面工艺细节多,锡量曲线点胶检查都到位,良率才能稳住。细节都到位,双面工艺良率才稳。双面工艺细节多,做好才稳。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)

Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
