咨询热线
咨询热线
贴装精度不只看单次偏差,还要看稳定性。CPK 用统计方法衡量精度和一致性,比单点测试更能反映设备能力,是选型和验收时常看的指标。CPK 看的是过程能力,单次贴装准不代表批量稳,波动大的设备 CPK 一定上不去。选型时看 CPK,比看单点精度更有意义,也更接近实际生产。
CPK 是过程能力指数,考虑平均值与规格中心的偏移和波动。CPK 越高,过程越稳定,不良率越低。只看平均值不够,波动大的过程一样会出不良。CPK 综合考虑平均值偏移和波动,数值越高过程越稳,不良率越低。客户审核也认这个指标,数据要能拿得出来,测试条件也要写清楚。
用标准板或实际产品,贴装多个元件,测量位置偏差,计算平均值和标准差,再算 CPK。样本要覆盖不同位置和方向,不能只测板中心。测试用标准板或实际产品,覆盖不同位置和方向,样本量要够,测点太少结论不可靠。测试条件固定,数据才有对比价值,换设备也能比较。
测量要准确,用影像测量或显微镜;数据量要够,样本太少结论不可靠。测试条件要稳定,设备状态、环境和程序版本要记录,便于对比。测量要用影像或显微镜,条件和程序版本固定,数据记录完整。测量误差会直接影响结论,工具和人员都要规范,否则测了也不准。
CPK 一般要求大于 1.33,产品要求更高。低于标准说明设备或工艺需要调整,不能只看单次测试合格就放心。CPK 一般要求大于 1.33,产品更高;低于标准说明设备或工艺还要调整。不能只看单次测试合格就放心,要看长期稳定性。
CPK 低可能是设备精度、识别参数、支撑或来料问题,要逐项排查。改善后再测,确认提升,而不是只调一个参数就结束。CPK 低要查设备精度、识别参数、支撑和来料,逐项排除,改善后再测确认提升。不要只调一个参数就结束,找到根因才有效。
CPK 测试和实际试贴结合,既看统计数据也看实际良率,结论更。数据化验证比凭经验判断可靠,也便于向客户说明能力。CPK 和实际试贴结合看,统计数据加实际良率,结论更,也便于向客户说明设备能力。数据说话,比口头承诺有说服力,验收也顺利。
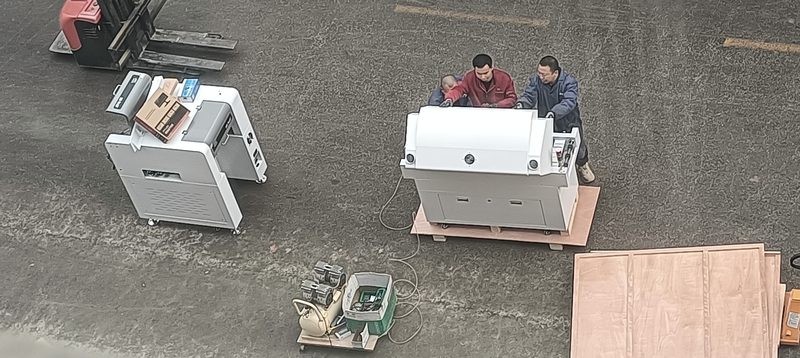
华维国创贴片机配备视觉对中系统,贴装偏差可补偿;设备交付时可以做精度测试,提供数据参考,帮助客户了解设备实际能力。视觉对中系统可补偿贴装偏差,交付时做精度测试并提供数据,客户对设备能力心里有数。验收时有数据对照,争议也会少很多。
CPK 是衡量贴装精度的有效方法。测试规范、数据准确、判断合理,设备能力才看得清,选型和验收也更有依据。测试规范、数据准确、判断合理,CPK 才能真正反映设备能力,选型和验收也更有依据。别只看单点数据,要看批量稳定性,才不误判。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服