咨询热线
咨询热线
小批量工厂换线频繁,换线时间直接影响产能。但很多工厂只凭感觉说换线慢,没有数据支撑。记录换线时间并跟踪改善,才能把换线效率提上来,也才能知道改善有没有效果。换线时间不记录,改善就只能凭感觉,效果也很难验证。从开始记录也不晚。
记录换线开始和结束时间,拆分动作:停机、清线、换钢网、换物料、调程序、试贴、首件确认。每个动作的耗时记下来,找出耗时的环节,改善才有方向,不能笼统地说换线慢。记录表可以按动作设计,让操作员随手填,数据才真实。
按产品、班次和换线类型整理数据,计算平均换线时间和各动作占比。数据积累后,能看出规律和异常,改善有依据,也能发现哪些产品换线特别费时间。数据整理成图表,哪个动作耗时一目了然。数据按周汇总更清晰。
针对耗时的动作制定改善措施,比如线外备料、程序预编、标准作业。措施执行后再记录,对比改善前后,确认效果。没有对比,改善可能只是感觉变好了。改善措施要落到人,执行后再记录对比,形成闭环。
设定换线时间目标,逐步缩短。目标要合理,考虑产品差异;达成情况与团队考核挂钩,激励改善。目标太高会让人放弃,太低没有挑战性。目标按产品分档,不同难度的产品用不同标准,考核才公平。目标达成要复盘。
换线时间数据用于排产:换线频繁的产品可以合并生产,减少换线次数;交期紧的订单预留换线时间,避免延误。数据用起来,排产也更准。排产时参考换线数据,合并相似订单,减少换线次数。排产提前看数据。
换线时间改善是持续过程。设备升级、流程优化、人员熟练度提高都会影响换线时间,要定期复测和调整目标,让改善持续下去。持续改善要定期复盘,设备、流程和人员变化都要重新评估。复盘形成文字记录。
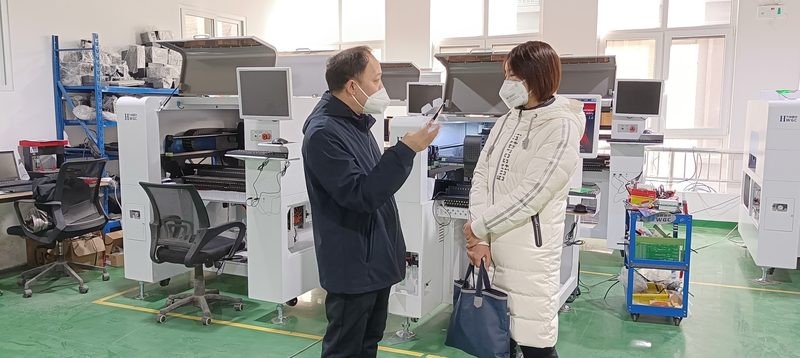
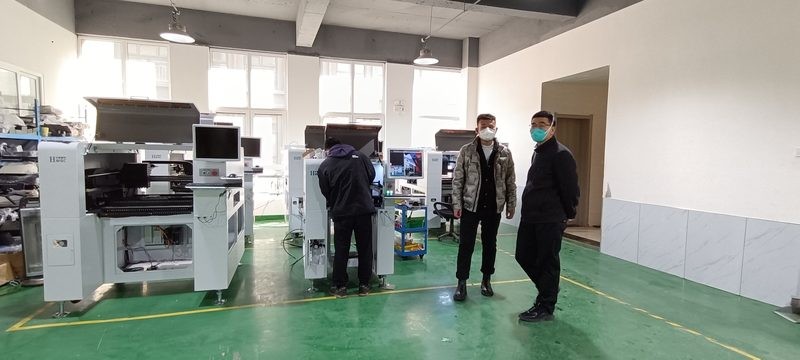
华维国创贴片机支持吸嘴库自动更换、程序切换方便,中文软件操作直观,能缩短换线中的换嘴和调程序时间;设备交付培训会讲解换线流程和记录方法,帮助工厂建立改善机制。设备配置和程序管理能直接缩短换线中的换嘴和调程序时间。
换线时间记录与改善跟踪,是把感觉变成数据。记录清楚、分析到位、措施落地、目标管理、持续改善,换线效率会一步步提升,小批量生产也能盈利。换线效率提升靠数据驱动,坚持记录和改善,小批量也能做好。记录习惯养成了,改善自然来。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服