咨询热线
咨询热线
在多品种小批量成为常态的,换线已经是 SMT 车间频繁的动作之一。一次换线如果花上两三个小时,换两次,有效生产时间就被切掉了大半。很多工厂把产能不足归因于设备速度不够,其实一部分产能就藏在换线的等待和调试里,压缩换线时间,等于不花钱加产能。
优化换线的步是测量。把换线过程拆成停机、清线、换钢网、换物料、调程序、试贴、首件确认等动作,逐个记录耗时,找出真正吃时间的环节。很多车间的换线时间并不均匀,往往卡在找物料、等钢网、反复调参数这些非标准动作上,把时间花在哪儿看清楚,改善才有方向。
能在线外做的准备工作,不要留到停机后做。下一单的物料按站位提前配齐,飞达提前装好料带,钢网提前清洗检查,程序提前编好并模拟运行。线外准备越充分,停机时间越短。这一条几乎不需要投入设备,只要把计划做在前面,效果往往直接。
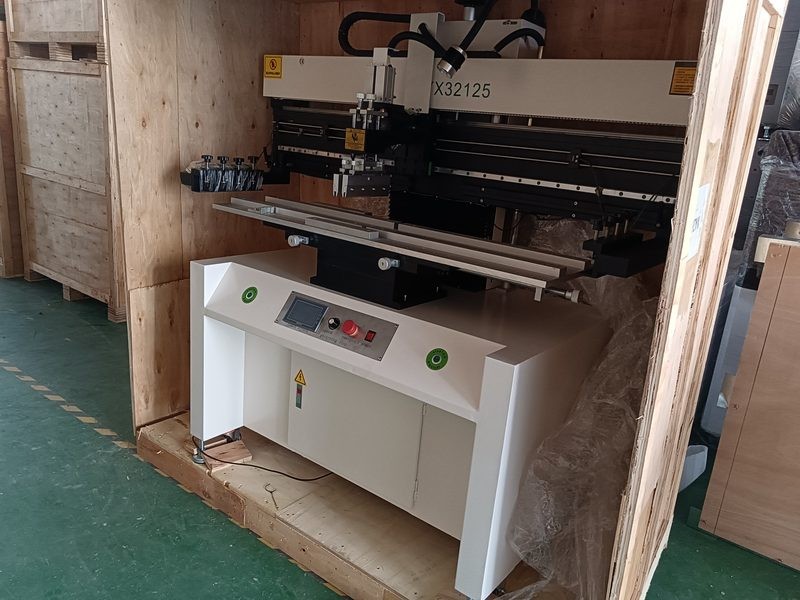
换线动作要标准化。把步骤固化成作业指导书,明确顺序、责任人和检查项;站位编号、料盘标识、钢网存放位置统一,减少找东西和确认的时间。新人按标准执行,换线质量不依赖个人经验,人员流动时也不会手忙脚乱,生产节奏更稳定。
程序管理是换线的软环节。程序版本、元件库、站位表如果各自分散,换线时就要反复核对。把程序按产品归档,换线前确认版本,调出即可使用,可以省掉大量调试时间。程序里标注好易错元件和关键参数,首件确认也更有针对性,减少试贴次数。
设备设计对换线效率影响很大。吸嘴库能否自动更换、飞达是插拔式还是螺丝固定、程序能否提前导入、站位标识是否清晰,都会体现在每次换线的几分钟里。选型时把这些细节问清楚,比只比较贴装速度更实际,因为这些细节每天都在消耗时间。
换线后的验证也要提速。首件检验项目标准化,优先检查易错元件和极性件;有条件的企业用 AOI 辅助确认,减少反复试贴。换线记录保留下来,同款产品再次生产时可以直接调用,换线时间会一次比一次短,团队也更有信心。
华维国创贴片机支持吸嘴库自动更换,飞达拆装方便,中文软件中的程序与站位管理直观,换线时按流程切换即可完成大部分动作;设备本身面向多品种场景设计,配置和程序管理都考虑了频繁换线的需求,帮助工厂把换线时间降下来。
快速换线不是靠加班抢回来,而是靠流程、准备和设备的配合。先测出当前换线时间,找出耗时的三个动作逐个改善,坚持记录和复盘,几个月后换线效率会有明显变化。对多品种工厂来说,这项能力的价值不亚于再买一台设备。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服