
咨询热线
咨询热线

贴装头要在板卡范围内移动,行程设得太小够不到板边,设得太大又会撞到机架。限位是后一道保护,设置对了设备和板卡都。行程和限位是两回事,行程是工作范围,限位是保护边界,两个都要设对。行程是工作范围限位是保护边界,两个概念分清才好设参数。
行程范围:按大板卡尺寸和贴装区域定,留出余量。行程和板卡尺寸不匹配,贴装头就够不到边角元件。大板卡尺寸决定行程,边角元件够不够得到要实际试过才知道。行程余量留得合适,既够得到边角元件,又不会让贴装头往机架上撞。
限位方式:硬限位靠机械挡块,软限位靠参数设定。软限位是日常保护,硬限位是后防线,两者都要有。软限位靠参数保护日常动作,硬限位靠机械挡块兜底,缺一个都不完整。硬限位是机械挡块兜底,软限位是参数保护,两道都要有才算完整。
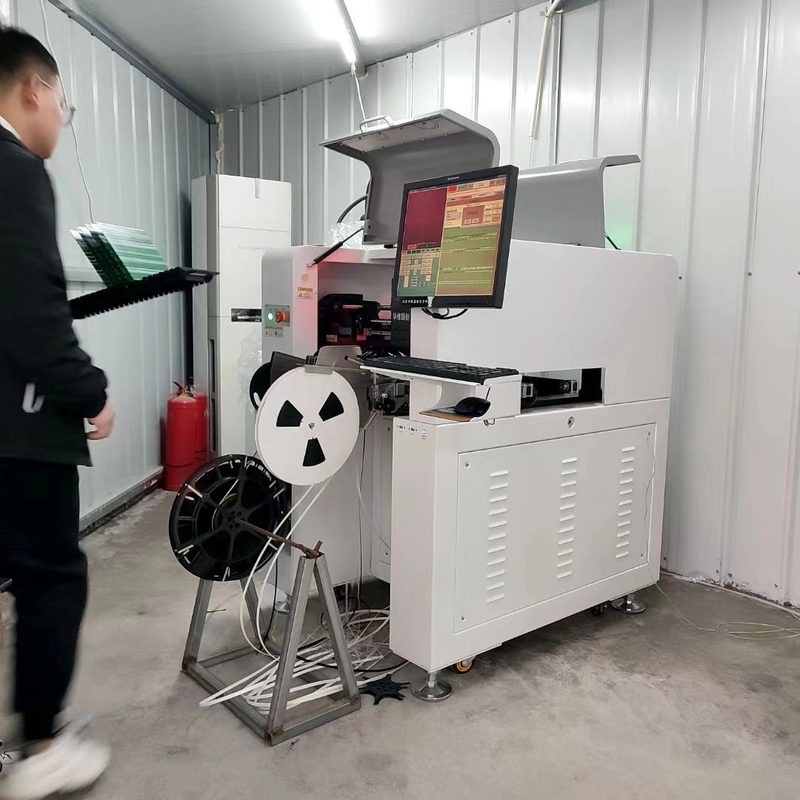
参数设置:行程上下限、高度和回零位置按设备手册设。参数写错,动作就会越界。行程上下限、高度和回零位置三项按手册设,写错就动作越界。行程上下限、高度和回零位置都要按手册填,填错动作就危险。
验证方法:低速空跑全行程,看是否在限位内停止。再试贴大板,确认边角元件够得到。低速空跑全行程,看是否在限位内停住,再试贴大板确认边角够得到。低速空跑全行程看停位,再拿大板卡试贴确认边角够得到。
常见问题有行程设小、限位被屏蔽、回零位置偏、撞机后不复位。范围、限位、参数、验证一起做。行程设小和限位被屏蔽是常见的两个隐患,还有撞机后不复位就继续跑。三个常见隐患都要避开:行程设小、限位被屏蔽、撞机后不复位。
撞机处理:撞机后检查贴装头和导轨,确认无损伤再复位。直接复位继续跑可能带伤生产。撞机后先检查贴装头和导轨,确认无损伤再复位,带伤生产损失更大。撞机后先看贴装头和导轨有没有伤,确认再复位,带伤跑损失更大。
华维国创贴片机行程和限位按机型设计,参数可按板卡设置。培训讲行程设置和撞机处理,客户调试。行程和限位按机型设计,参数可按板卡设置,培训讲清客户调试。行程和限位按机型设计好,参数也能按板卡调整,客户调试。
范围清、限位全、参数对、验证实,行程设置才可靠。撞机少,设备和板卡都。设置对了撞机少,设备和板卡都。设置对了撞机少,设备和板卡都不容易受伤。设置到位生产,撞机维修也省了。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
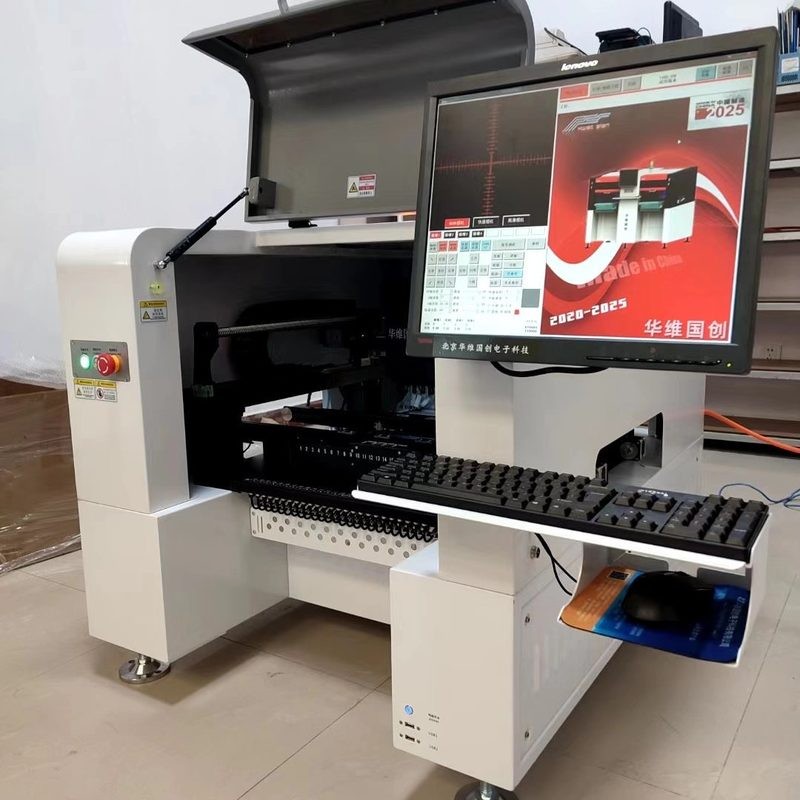


Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
