咨询热线
咨询热线
无铅工艺普及多年,但无铅焊接的难度并没有消失。无铅锡膏熔点更高、润湿性更差、工艺窗口更窄,同样的设备和参数,做有铅轻松,做无铅就出现虚焊、连锡或焊点发暗。理解无铅的特点,是做好回流焊的步。
无铅锡膏熔点通常在 217℃ 左右,峰值温度一般要高于熔点 20 至 30℃。预热升温速率、恒温时间和回流时间都要相应调整,升温过快容易产生锡珠,回流不足则润湿不良。曲线要以实测为准,不能用有铅参数直接套用。
无铅焊接对氧化更敏感。焊盘和元件引脚氧化、锡膏暴露时间过长、车间湿度大,都会影响润湿。对细间距和高可靠性产品,部分工厂会采用氮气保护,降低氧含量,改善润湿和焊点外观,但要结合成本和使用条件评估。
无铅峰值温度更高,对元件耐温提出要求。塑封器件、连接器、电解电容和标签材料都要确认能承受峰值温度;板厚、铜箔面积和元件密集程度不同,实际受热也有差异。测温时要把热电偶贴到关键元件上,而不是只测板边。
无铅焊点外观与有铅不同,颜色偏暗、光泽度低,不能按有铅标准判断。要看焊点是否润湿良好、有无虚焊、空洞和裂纹,必要时用 X 射线检查 BGA 焊点。外观判定的标准要提前统一,避免误判和过度返修。
回流焊的温区数量、加热方式和风速稳定性直接影响曲线。温区不足时靠提高温度硬凑,容易造成元件热损伤;炉内积垢、风机异常和传送不稳也会影响焊接质量。定期保养和炉温测试,是无铅工艺稳定的基础。
无铅工艺还要关注锡膏的管理。锡膏回温、搅拌、使用时间和剩余锡膏的处理,都会影响焊接效果;不同品牌的锡膏成分有差异,曲线也要相应调整。更换锡膏品牌时先做小批试焊,确认焊点外观和可靠性合格后再批量使用,工艺参数也要同步记录存档,换线时按产品调用,减少重复调试和参数混用,工艺文件也要随产品一起更新。
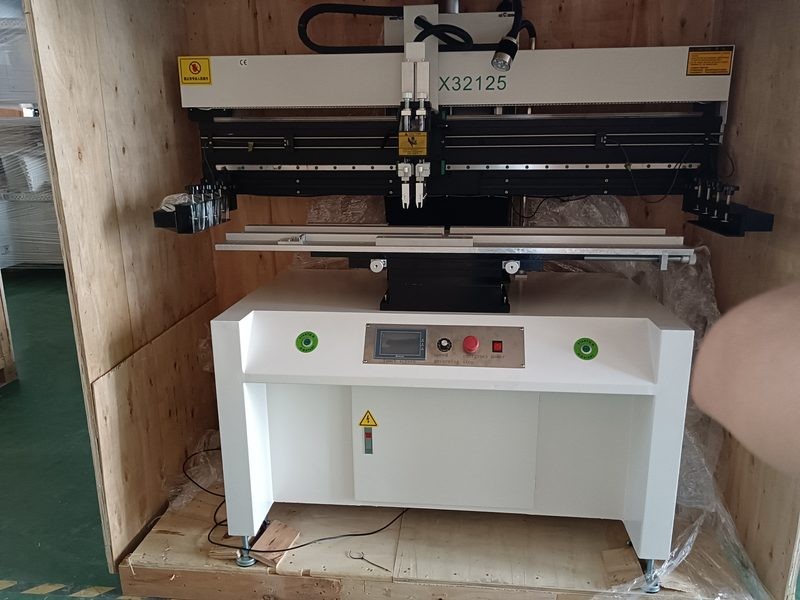
华维国创在提供贴片机的同时可配套回流焊、丝印机和接驳台,按无铅工艺要求规划整线,帮助客户建立合适的温度曲线和传送节拍,让印刷、贴装、焊接三个环节的参数相互匹配,减少工艺调试的反复。
无铅回流焊的关键是尊重工艺窗口:曲线按实测调、氧化要控制、元件耐温要确认、焊点判定标准要统一。把这些基础工作做细,无铅焊接的良率并不难稳定,产品可靠性也更有保障,客户投诉也会少很多。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)
Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服