
咨询热线
咨询热线

锡膏印刷决定锡量和位置,贴装决定元件位置,两道工序配合不好,虚焊、偏移和立碑都会出现。印刷决定锡量和位置,贴装决定元件位置,两道工序配合不好虚焊偏移立碑都会出现。这一步做实了,后面才不返工。
锡量控制:锡量按焊盘和元件定,太多元件浮起,太少焊点不足。印刷参数要稳定。锡量按焊盘和元件定,太多元件浮起,太少焊点不足,印刷参数要稳定。锡量稳定是基础,参数一旦漂移焊接质量就跟着变。原因和结构都清楚,决策才准。
时间衔接:印刷后尽快贴装,锡膏放置过久会干燥。等待时间控制好,锡膏状态才稳定。印刷后尽快贴装,锡膏放置过久会干燥,等待时间控制好状态才稳定。时间衔接靠节拍安排,不能靠临时插单打乱。参数和方法配合,效果才稳定。

位置配合:印刷位置和贴装位置对齐,模版开孔和焊盘对应。位置偏了,贴装再准也焊不好。印刷位置和贴装位置对齐,模版开孔和焊盘对应,位置偏了贴装再准也焊不好。位置对齐要从模版和板卡设计抓起。细节不放松,质量才有保障。
参数配合:印刷压力、速度和贴装高度压力要互相匹配。一方变化,另一方要跟着调整。印刷压力、速度和贴装高度压力要互相匹配,一方变化另一方也要跟着调。参数互相匹配,单方面调整往往按下葫芦浮起瓢。数据留痕,分析才有依据。
常见问题有锡量不稳、等待过长、位置不对齐、参数各调各的。锡量、时间、位置、参数一起做。锡量不稳和等待过长是常见问题,位置不对齐参数各调各的也很普遍。四个问题同时抓,焊接质量才稳定。问题提前防,损失更小。
验证方式:看焊点外观和X光检测,锡量不足或偏移能查出来。数据反馈到印刷和贴装两道工序。看焊点外观和X光检测,锡量不足或偏移能查出来,数据反馈到两道工序。检测数据反馈到前道,改善才闭环。流程协同起来,效率自然高。
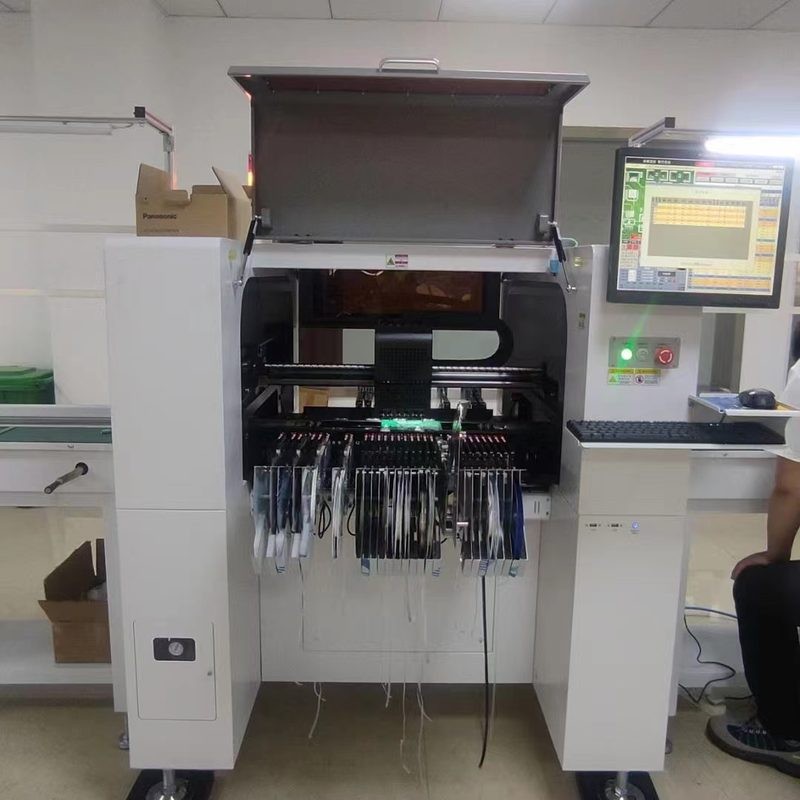
华维国创整线配套时印刷和贴装一起规划,参数配合有依据。设备稳定,客户焊接质量也更稳。整线配套时印刷和贴装一起规划,参数配合有依据设备稳定焊接质量更稳。整线配合好,客户焊接不良明显减少。支持和资源到位,落地才踏实。
锡量稳、时间紧、位置齐、参数配,印刷贴装才配合好。焊接质量提升,不良也减少。两道工序配合好了,焊接质量和良率都提升。两道工序配合,焊接质量稳,返修也少。长期坚持,收益会累积。两道工序配合到位,焊接不良和返修都减少。
公司网站: www.smthw.com
联系人:孙工 电话/微信:18210740377(微信:HWGCSMT)



Powered by 北京华维国创电子科技有限公司 18612198875 杨经理 网站统计 京ICP备14039174号-3 XML地图
 扫一扫咨询微信客服
